För köpare i stora kvantiteter är S2-stål i allmänhet bättre lämpat för elkraftverktyg och bitar som utsätts for upprepad vridmoment, medan CR-V-stål i allmänhet är bättre lämpat för handverktyg och manuellt drivna verktygssatser som kräver en balanserad kombination av hårdhet, slagfasthet, nötningstålighet och stabilitet.
Det viktiga är att ett material inte automatiskt är bättre än det andra. Rätt val beror på hur verktyget kommer att användas. Ett högre hårdhetstal garanterar inte i sig bättre prestanda. Om stål görs för hårt kan det bli sprödt. Köpare bör därför utvärdera hårdhet tillsammans med slagfasthet och vridmomentbelastningsprestanda.
Köpfaktor |
S2-legerat stål |
CR-V-krom-vanadiumstål |
Huvudsakliga legeringselement |
Kisel (Si) och mangan (Mn) |
Krom (Cr) och vanadium (V) |
Typisk hårdhet |
Cirka HRC 58–62; vanligtvis runt HRC 60 |
Cirka HRC 52–56 |
Nyckelperformancefokus |
Mycket hög vridstyrka, slagfasthet, nötningstålighet och utmattningstid |
Balanserad hårdhet, slagfasthet, nötningstålighet, utmattningstålighet och värmebehandlingsstabilitet |
Typiska driftförhållanden |
Upprepad vridmomentpåverkan och användning med elkraftdrivna verktyg |
Manuell vridmomentpåverkan och användning av handverktyg med hög påverkan |
Vanliga användningsområden |
Skruvdragarbitar, borrbitar och uppsättningar av elkraftdrivna verktyg |
Manuella nycklar, skruvdragare och uppsättningar av handdrivna verktyg |
Ytterligare fördel |
Behåller relativt hög fasthet vid förhöjda temperaturer |
Bättre korrosionsbeständighet än vanlig kolstål och mindre benägen att deformeras efter korrekt värmebehandling |
Huvudsaklig köpövervägande |
Verifiera att hårdhet och vridmomentkapacitet är korrekt balanserade |
Verifiera hårdhetskonsekvensen, tåligheten och värmebehandlingens stabilitet |
CR-V, eller krom-vanadium-stål, är ett medelkolhaltigt legerat stål som innehåller krom och vanadium. Dess typiska hårdhet är HRC 52–56.
Dess främsta fördel är den balanserade prestandan. CR-V kombinerar hög hårdhet med god tålighet, slitstabilitet och utmattningstålighet. Det är lämpligt för verktyg som kan utsättas för hög vridmoment eller stötlaster vid manuell användning, inklusive handskiftnycklar och skruvdragare.
CR-V erbjuder också bättre korrosionsbeständighet än vanligt kolstål. Efter värmebehandling är dess prestanda stabil och materialet är mindre benäget att deformeras. Dessa egenskaper gör CR-V till ett praktiskt val för manuellt drivna verktygssatser där köpare kräver pålitlig allroundprestanda snarare än maximal hårdhet.
För ett köpprogram i stora kvantiteter är CR-V därför ett starkt val när produktlinjen främst är avsedd för:
--- Manuell skruvdrivning
--- Handdriven skiftnycklanvändning
--- Verktygssatser som kräver en balanserad hårdhet och slagfestighet
--- Applikationer där värmebehandlingsstabilitet är avgörande
--- Köpare som behöver slitagebeständighet och utmattningbeständighet vid rutinmässig manuell användning
S2 är ett legerat verktygsstål som innehåller kisel och mangan. Dess typiska hårdhet är HRC 58–62, och många S2-verktyg anges vid ungefär HRC 60.
Jämfört med CR-V är S2 utformat för högre vridstyrka. Det ger också stark slagfasthet, lång slitagelevtid och god utmattningsegenskaper. Dessa egenskaper gör det särskilt lämpligt för skruvdragarbitar, borrbitar och andra verktyg som måste tåla upprepad vridkraft.
S2 bibehåller även relativt hög styrka vid förhöjda temperaturer. I praktisk produktval är det vanligt att använda S2 i elkraftdrivna verktygssatser, där bitar upprepade gånger utsätts for vridmoment från ett elektriskt verktyg.
För köpare i stora kvantiteter är S2 generellt sett det mer applikationsanpassade alternativet när sortimentet avses för:
--- El- eller motorverktygssatser
--- Skruvmejselbitar utsatta for upprepad vridmoment
--- Borrbitar som kräver hög vridstyrka
--- Tillämpningar där slitagebeständighet och utmattningstålighet är viktiga
--- Arbetsförhållanden som kan ge upphov till högre driftstemperaturer
Skillnaden i hårdhet är lätt att se: S2 har vanligtvis ca HRC 60, medan CR-V normalt ligger mellan HRC 52 och 56. Detta betyder dock inte att S2 alltid är det bättre materialet eller att högsta möjliga HRC-värde bör vara inköpsmålet.
Hårdhet och seghet måste bedömas tillsammans. Om hårdheten höjs för mycket kan verktyget bli sprödt. En spröd bit kan verka stark enligt sin hårdhetsbeteckning, men prestera dåligt vid verklig vridning eller stötkrafter.
Detta är anledningen till att ett korrekt valt hårdhetsområde är mer meningsfullt än det högsta tillgängliga värdet. Att öka hårdheten över det angivna området kan minska den praktiska prestandan eftersom verktyget blir mer benäget att bli sprödt och gå sönder under belastning.
T den rätta frågan är inte: Vilket material har det högre HRC-värdet?
Den bättre frågan är: Ger den angivna hårdheten rätt balans mellan slitagebeständighet, seghet och vridmomentkapacitet för den avsedda användningen?
Seghet kan utvärderas genom vridmomentprestanda. Under åtdragning desto mer vridmoment ett bitskruvdragarverktyg kan klara innan det går sönder, desto bättre är dess praktiska förmåga att motstå vridande kraft.
Detta gör vridmoment till en viktig köpindikator, särskilt vid partiförda beställningar. Hårdhet indikerar motstånd mot intryck och slitage, men vridmomentprestanda visar om bitskruvdragarverktyget kan klara den kraft som genereras under faktisk användning.
Vid jämförelse av provexemplar eller leverantörsdata, du bör granska två faktorer tillsammans:
--- HRC-hårdhet: Ligger materialet inom den avsedda hårdhetsintervallet?
--- Vridmomentkapacitet: Kan verktygsbiten motstå det krävda vridmomentet utan tidig felbildning?
En bit med en lämplig HRC-värde och verifierad vridmomentprestanda är mer värd än en bit som marknadsförs endast med ett ovanligt högt hårdhetspåstående.
Den mest praktiska urvalregeln är att utgå från driftmetoden.
Välj S2 för mekanisk och upprepad vridmomentanvändning
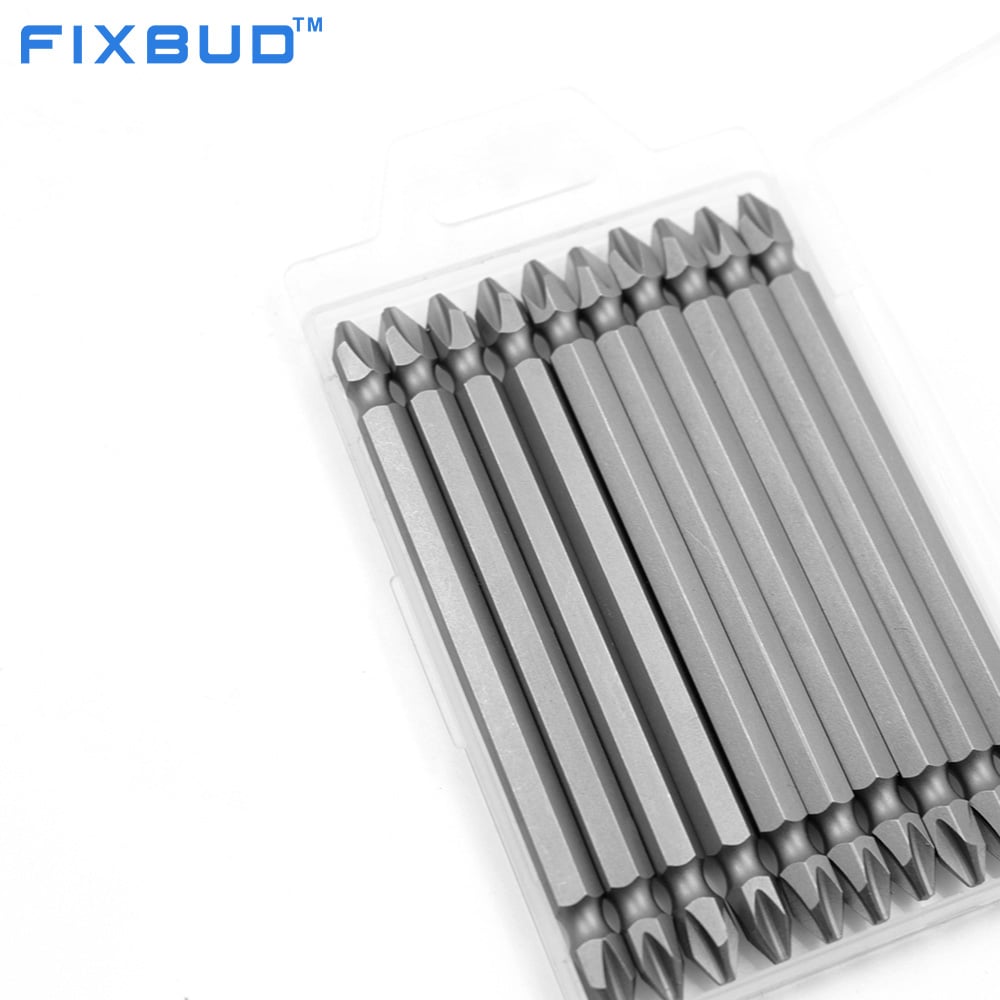
S2 är vanligtvis det föredragna materialet för elverktygssatser. Om du köper skruvmejselbitar eller borrbitar för frekvent mekanisk användning är S2 biter är generellt sett den mer lämpliga specifikationen.
Välj CR-V för manuell verktygsanvändning
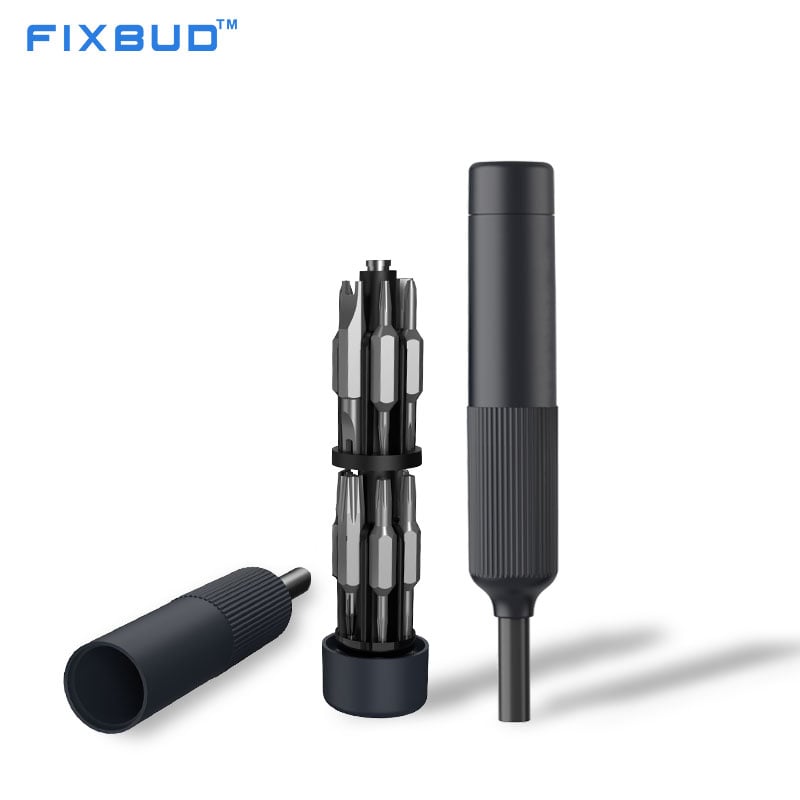
Om produkten är en manuell skruvdragare, en handskiftnyckel eller ett handdrivet verktygssats, CR-V är bitar generellt det mer lämpliga materialet. Dess hårdhetsområde HRC 52–56, god seghet, slitstyrka, utmattningstålighet och stabil värmebehandlingsprestanda ger en balanserad lösning för handverktyg.
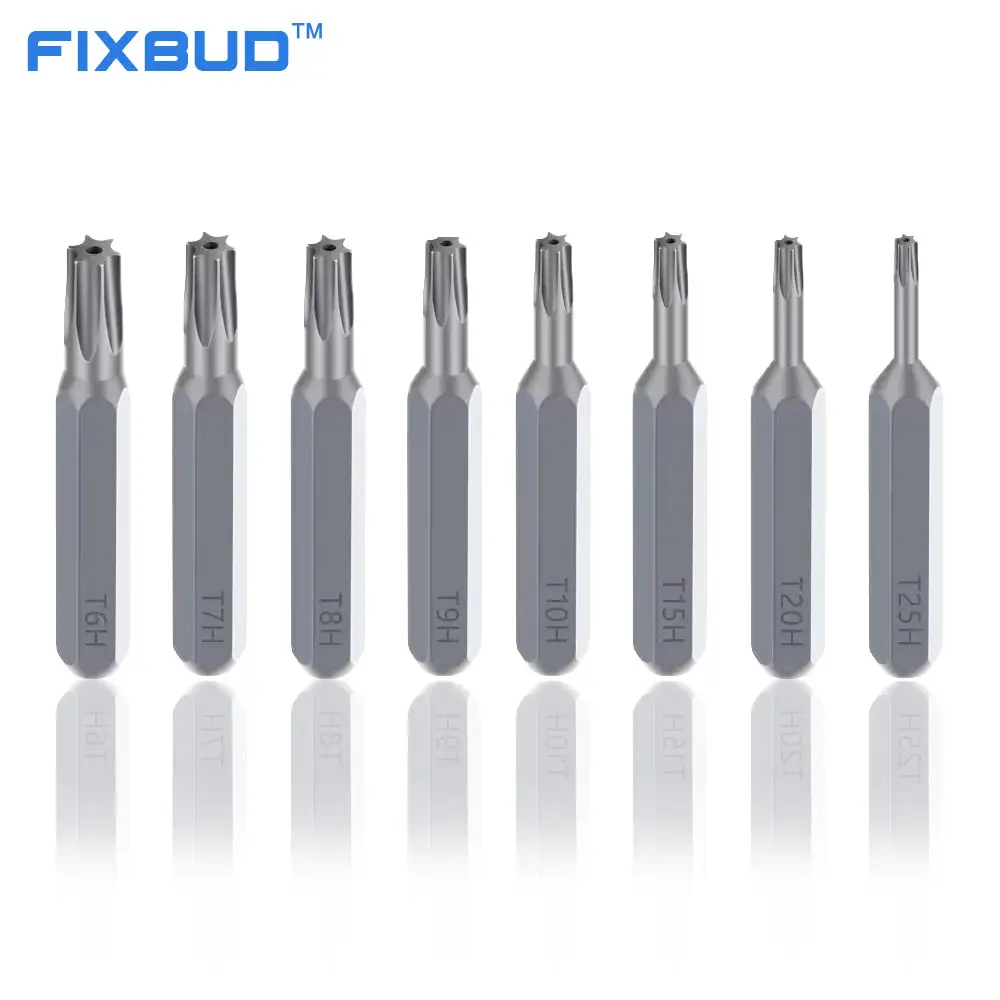
FIXBUD-precisionsskruvmejselbitar
Endast materialnamn räcker inte. Köpare i stora kvantiteter bör bekräfta den krävda prestandan och produktionens konsekvens innan beställning.
Ange om bitarna är avsedda för manuell användning eller för elkraftdrivna verktyg. Detta hjälper till att fastställa det lämpliga materialet.
Rätt hårdhetsområde är viktigare än att enbart välja högre hårdhet. Använd HRC som referens:
--- S2: ca HRC 58–62
--- CR-V: ungefär HRC 52–56
Kontrollera om bitarna kan hantera det erforderliga vridkraften för den avsedda applikationen. Hårdhet bör inte bedömas ensamt.
Verifiera att värmebehandlingen ger en praktisk balans mellan slitagebeständighet och slagfasthet.
Se till att massproduktionen stämmer överens med den godkända provbiten vad gäller material, hårdhet och vridmomentprestanda. Konsekvent värmebehandling är särskilt viktigt vid stora beställningar.
Vid FIXBUD väljer vi bitmaterial utifrån den avsedda verktygskonfigurationen och applikationen, snarare än att enbart sträva efter högsta möjliga hårdhet.
Vi använder vanligtvis S2 för våra elskruvmejselsatser , medan CR-V ofta används för manuella skruvmejselsatser .
Behöver du rätt material för bitar till din nästa produktlinje? Dela dina målapplikationer, skruvdragarkonfiguration och marknadskrav med FIXBUD-teamet. Vi kan hjälpa dig att utvärdera lämpligt material och utveckla rätt konfiguration för ditt parti- eller OEM/ODM-projekt.
 Senaste nytt
2026-09-14
2026-09-14
2026-09-11
2026-09-11
2026-09-11
2026-09-11
FIXBUD är en pålitlig tillverkare av skruvmejslar och verktygssatser i Kina med ISO9001-, CE- och UL-certifieringar. Erbjuder OEM/ODM-tjänster, högkvalitativa verktyg och kompletta inköpslösningar för globala partners. Begär en anpassad offert idag.
Room 402, Building B, Getailong Zhigu, Bulong Road, Bantian Street, Longgang District, Shenzhen, Guangdong Province, China
Copyright © 2026 EWIN ENTERPRISE LTD. All rights reserved. Integritetspolicy
 EN