برای خریداران عمده، فولاد S2 معمولاً مناسبتر از فولاد CR-V برای مجموعههای ابزار برقی و نوکهای ابزار است که در معرض گشتاورهای مکرر قرار میگیرند، در حالی که فولاد CR-V معمولاً برای ابزارهای دستی و مجموعههای کارکرد دستی که ترکیبی متعادل از سختی، شکلپذیری، مقاومت در برابر سایش و پایداری را میطلبد، مناسبتر است.
نکته مهم این است که یک ماده بهطور خودکار برتر از ماده دیگر نیست. انتخاب مناسب بستگی به نحوه استفاده از ابزار دارد. عدد بالاتر سختی بهتنهایی عملکرد بهتری را تضمین نمیکند. اگر فولاد بیش از حد سخت شود، ممکن است شکننده شود. بنابراین خریداران باید سختی را همراه با شکلپذیری و عملکرد در برابر گشتاور ارزیابی کنند.
عامل خرید |
فولاد آلیاژی S2 |
فولاد کروم-وانادیوم CR-V |
عناصر اصلی آلیاژی |
سیلیسیوم (Si) و منگنز (Mn) |
کروم (Cr) و وانادیوم (V) |
سختی معمولی |
تقریباً HRC ۵۸ تا ۶۲؛ معمولاً در حدود HRC ۶۰ |
تقریباً HRC ۵۲ تا ۵۶ |
تمرکز اصلی عملکرد |
استحکام پیچشی بسیار بالا، مقاومت در برابر ضربه، مقاومت در برابر سایش و طول عمر خستگی |
سختی متعادل، شکلپذیری، مقاومت در برابر سایش، مقاومت در برابر خستگی و پایداری در فرآیند عملیات حرارتی |
شرایط کاری معمول |
استفاده مکرر تحت گشتاور و توان محرک |
استفاده دستی تحت گشتاور و ابزارهای دستی با ضربهٔ بالا |
کاربردهای رایج |
نوكهای پیچگوشا، نوكهای مته و مجموعههای ابزار محرک |
آچارهای دستی، پیچگوشهای دستی و مجموعههای ابزار کاربرد دستی |
مزیت اضافی |
حفظ استحکام نسبتاً بالا در دماهای بالاتر |
مقاومت بهتر در برابر خوردگی نسبت به فولاد کربنی معمولی و احتمال کمتر تغییر شکل پس از عملیات حرارتی مناسب |
مهمترین عامل خرید |
تأیید اینکه سختی و ظرفیت گشتاور بهدرستی متعادل شدهاند |
تأیید یکنواختی سختی، استحکام و پایداری عملیات حرارتی |
CR-V یا فولاد کروم-وانادیوم، نوعی فولاد آلیاژی با کربن متوسط است که حاوی کروم و وانادیوم میباشد. سختی معمول آن HRC ۵۲ تا ۵۶ است.
مزیت اصلی آن عملکرد متعادل است. CR-V ترکیبی از سختی بالا با استحکام خوب، مقاومت در برابر سایش و مقاومت در برابر خستگی را ارائه میدهد. این فولاد برای ابزارهایی مناسب است که ممکن است در حین کار دستی تحت گشتاور یا ضربههای شدید قرار گیرند، از جمله آچارهای دستی و پیچگوشتیها.
CR-V همچنین مقاومت بهتری در برابر خوردگی نسبت به فولاد کربنی معمولی دارد. پس از عملیات حرارتی، عملکرد آن پایدار است و احتمال تغییر شکل ماده کمتر میشود. این ویژگیها CR-V را به گزینهای عملی برای مجموعههای ابزار دستی تبدیل میکند که در آن خریداران به عملکرد قابلاطمینان و جامع نیاز دارند، نه لزوماً بیشترین سختی ممکن.
بنابراین، برای برنامههای خرید عمده، سری سیآر-وی انتخابی قوی است وقتی خط تولید عمدتاً برای موارد زیر طراحی شده باشد:
--- پیچگشایی دستی
--- بستن و باز کردن با آچار دستی
--- مجموعههای ابزار که سختی و شکلپذیری متعادلی را نیاز دارند
--- کاربردهایی که پایداری در فرآیند عملیات حرارتی اهمیت دارد
--- خریدارانی که در استفادهٔ روزمرهٔ دستی به مقاومت در برابر سایش و خستگی نیاز دارند
اس۲ نوعی فولاد ابزار آلیاژی است که حاوی سیلیکون و منگنز میباشد. سختی معمول آن در محدودهٔ اچآرسی ۵۸ تا ۶۲ است و بسیاری از ابزارهای اس۲ در حدود اچآرسی ۶۰ مشخص میشوند.
در مقایسه با سیآر-وی، فولاد اس۲ بر پایهٔ استحکام پیچشی بالاتر طراحی شده است. همچنین این فولاد مقاومت ضربهای قوی، عمر طولانی در برابر سایش و عملکرد خوب در برابر خستگی ارائه میدهد. این ویژگیها آن را بهویژه برای نوک پیچگوها، نوک متهها و سایر ابزارهایی که باید نیروهای پیچشی مکرر را تحمل کنند، مناسب میسازد.
S2 همچنین استحکام نسبتاً بالایی را در دماهای بالاتر حفظ میکند. در انتخاب عملی محصولات، اغلب در ستهای ابزار برقی استفاده میشود که در آنها سرها بهطور مکرر گشتاور از یک ابزار برقی دریافت میکنند.
برای خریداران عمده، S2 معمولاً گزینه مناسبتر از نظر کاربردی است وقتی مجموعه قصد دارد برای موارد زیر استفاده شود:
--- ستهای ابزار برقی یا موتوردار
--- سرهای پیچگوشتی که در معرض گشتاور مکرر قرار میگیرند
--- سرهای مته که نیازمند استحکام پیچشی بالا هستند
--- کاربردهایی که طول عمر سایشی و خستگی اهمیت دارد
--- شرایط کاری که ممکن است دمای کاری بالاتری ایجاد کنند
تفاوت سختی بهراحتی قابل مشاهده است: سختی S2 معمولاً حدود HRC ۶۰ و سختی CR-V معمولاً در محدوده HRC ۵۲ تا ۵۶ است. با این حال، این بدان معنا نیست که S2 همیشه ماده بهتری است یا اینکه بالاترین مقدار ممکن HRC باید هدف خرید باشد.
سختی و استحکام باید همزمان در نظر گرفته شوند. اگر سختی بیش از حد افزایش یابد، ابزار ممکن است شکننده شود. یک نوک شکننده ممکن است از نظر مشخصهٔ سختی قوی به نظر برسد، اما در برابر نیروهای پیچشی یا ضربهای واقعی عملکرد ضعیفی داشته باشد.
به همین دلیل، انتخاب مناسب محدودهٔ سختی معنادارتر از داشتن بالاترین عدد سختی موجود است. افزایش سختی فراتر از محدودهٔ مشخصشده ممکن است عملکرد عملی را کاهش دهد، زیرا ابزار بیشتر در معرض شکنندگی و شکست تحت بار قرار میگیرد.
ت سوال درست این نیست: کدام ماده مقدار HRC بالاتری دارد؟
سوال بهتر این است: آیا سختی مشخصشده تعادل مناسبی از مقاومت در برابر سایش، استحکام و ظرفیت گشتاور را برای کاربرد مورد نظر فراهم میکند؟
استحکام را میتوان از طریق عملکرد گشتاور ارزیابی کرد. در حین سفتکردن، هرچه نوک بتواند گشتاور بیشتری قبل از شکست تحمل کند، توانایی عملیتر آن در مقاومت در برابر نیروی پیچشی نیز بیشتر خواهد بود.
این امر گشتاور را به یک معیار مهم خرید تبدیل میکند، بهویژه برای سفارشات عمده. سختی نشاندهنده مقاومت در برابر فرو رفتن و سایش است، اما عملکرد گشتاور کمک میکند تا مشخص شود آیا این نوک میتواند نیروی تولیدشده در حین استفاده واقعی را تحمل کند یا خیر.
هنگام مقایسه نمونهها یا مشخصات تأمینکنندگان، تو باید دو عامل را همزمان بررسی کرد:
--- سختی به روش HRC: آیا جنس در محدوده سختی مورد نظر قرار دارد؟
--- ظرفیت گشتاور: آیا این نوک میتواند نیروی پیچشی مورد نیاز را بدون شکست زودرس تحمل کند؟
نوکی که هم مقدار مناسبی سختی HRC داشته باشد و هم عملکرد تأییدشدهای در بارگذاری گشتاور داشته باشد، ارزشمندتر از نوکی است که تنها با ادعای غیرمعمول بالا بودن سختی بازاریابی شده است.
سادهترین قاعده انتخاب این است که از روش کاربرد شروع کنید.
برای کاربردهای برقی و پیچشهای مکرر، S2 را انتخاب کنید
S2 معمولاً جنس ترجیحدادهشده برای ستهای ابزار برقی است. اگر در حال تهیه نوک پیچگوشتی یا نوک دریل برای استفاده مکرر برقی هستید، S2 بيس کمتر تحت محدودیت فضا هستند، بدون تجهیزات مکانیکی بزرگ، میتوانند دوره کاری را کوتاه کنند بهطور کلی مشخصات مناسبتری است.
برای کاربردهای ابزار دستی، CR-V را انتخاب کنید
اگر محصول پیچگوشتی دستی، آچار دستی یا مجموعهای از ابزارهای دستی باشد، CR-V پیچگوشتیها بهطور کلی مادهای مناسبتر هستند. محدوده سختی HRC ۵۲ تا ۵۶، مقاومت خوب در برابر شکنندگی، سایش، خستگی و عملکرد پایدار پس از عملیات حرارتی، راهحلی متعادل برای ابزارهای دستی فراهم میکند.
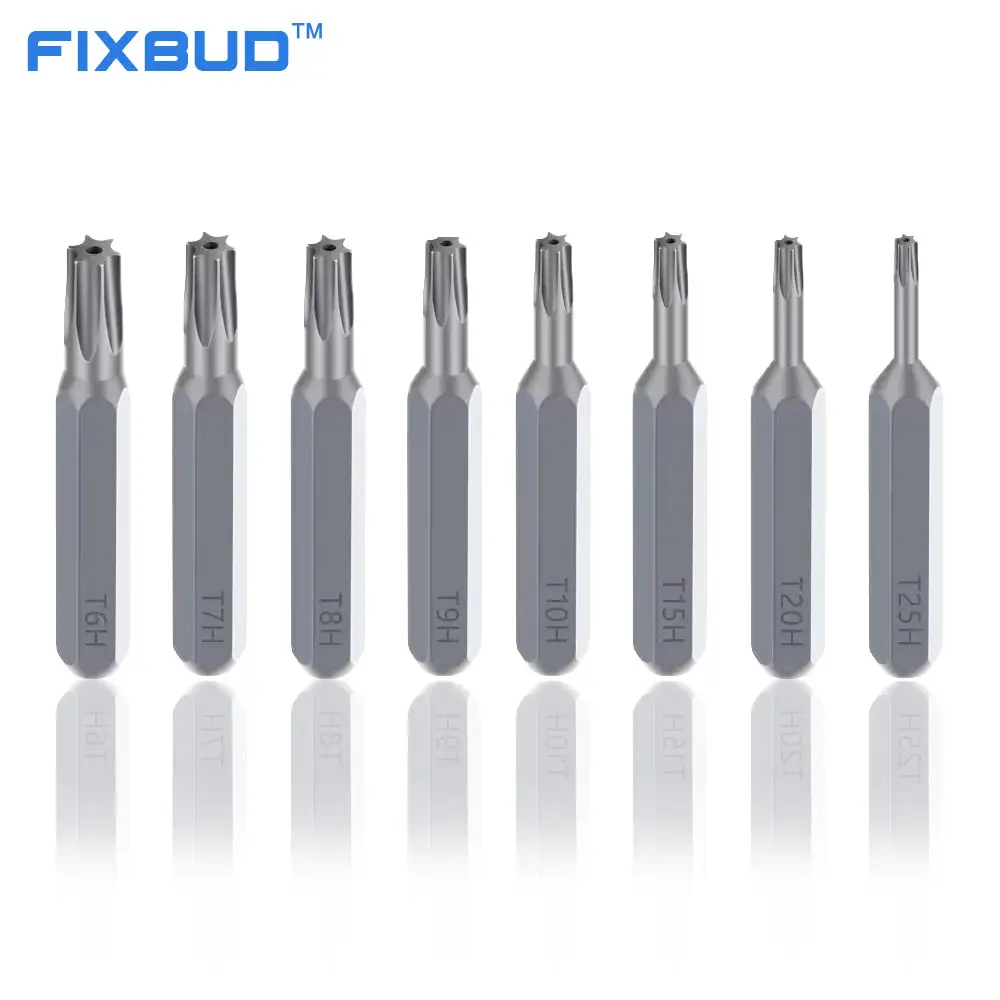
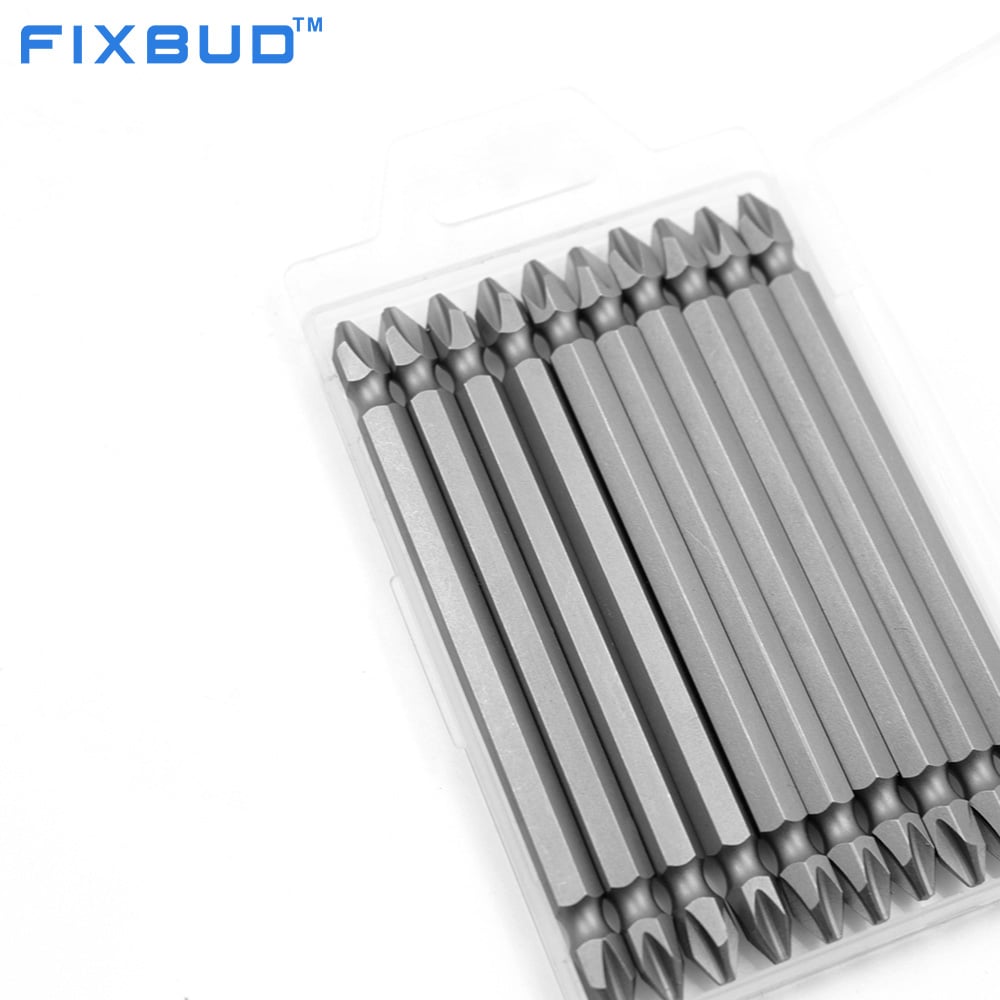
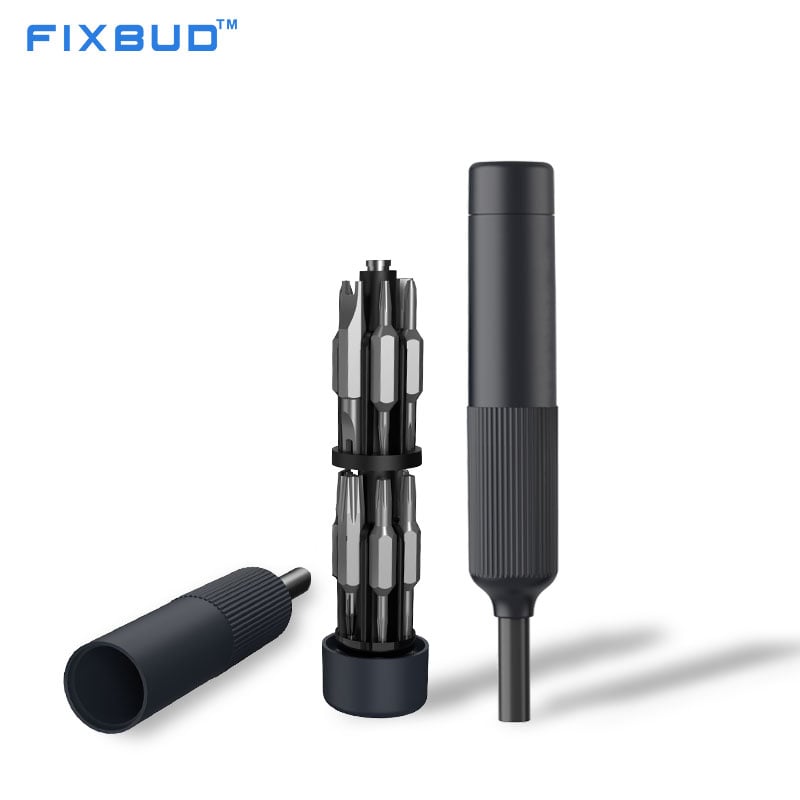
بیتهای پیچگوشتی دقیق فیکسباد
تنها نام مواد کافی نیست. خریداران عمده باید پیش از سفارش، عملکرد مورد نیاز و یکنواختی تولید را تأیید کنند.
مشخص کنید که آیا پیچگوشتیها برای استفاده دستی یا ابزارهای برقی هستند. این امر به تعیین ماده مناسب کمک میکند.
محدودهٔ مناسب سختی از انتخاب سختی بالاتر بهصورت ساده مهمتر است. از HRC بهعنوان مبنای مرجع استفاده کنید:
— S2: تقریباً HRC ۵۸ تا ۶۲
— CR-V: تقریباً HRC ۵۲ تا ۵۶
بررسی کنید که آیا این بیتها میتوانند نیروی پیچشی مورد نیاز را برای کاربرد مدنظر تحمل کنند. سختی را تنها بهتنهایی در نظر نگیرید.
تأیید کنید که عملیات حرارتی تعادل عملی بین مقاومت در برابر سایش و شکلپذیری را فراهم میکند.
مطمئن شوید که تولید انبوه از نظر جنس مواد، سختی و عملکرد گشتاور با نمونهٔ تأییدشده همخوانی دارد. یکنواختی عملیات حرارتی بهویژه برای سفارشهای عمده حیاتی است.
در فیکسباد، ما مواد سر مته را بر اساس پیکربندی ابزار و کاربرد مورد نظر انتخاب میکنیم، نه اینکه صرفاً به دنبال سختترین ماده ممکن باشیم.
ما معمولاً از فولاد S2 در ستهای پیچگوشتی برقی , در حالی که فولاد CR-V معمولاً در مجموعههای پیچگوشتی دستی .
آیا برای خط تولید بعدیتان به مادهٔ مناسب سر مته نیاز دارید؟ کاربرد هدف، پیکربندی پیچگوشتی و نیازهای بازار خود را با تیم فیکسباد به اشتراک بگذارید. ما میتوانیم به شما کمک کنیم تا مادهٔ مناسب را ارزیابی کرده و پیکربندی درستی را برای پروژهٔ عمده یا OEM/ODM شما توسعه دهیم.
 اخبار داغ
2026-09-14
2026-09-14
2026-09-11
2026-09-11
2026-09-11
2026-09-11
فیکسباد یک تولیدکننده معتبر پیچگوشتی و مجموعه ابزار در چین با گواهیهای ISO9001، CE و UL است. این شرکت خدمات OEM/ODM، ابزارهای باکیفیت و راهحلهای جامع خرید را برای شرکای جهانی ارائه میدهد. امروز یک پیشنهاد قیمت سفارشی درخواست کنید.
Room 402, Building B, Getailong Zhigu, Bulong Road, Bantian Street, Longgang District, Shenzhen, Guangdong Province, China
Copyright © 2026 EWIN ENTERPRISE LTD. All rights reserved. سیاست حریم خصوصی
 EN