大量購入される場合、繰り返しトルクがかかる電動工具セットやドリルビットには、一般的にS2鋼が適しています。一方、硬度・靭性・耐摩耗性・安定性のバランスが求められる手工具や手動操作用ツールセットには、CR-V鋼がより適しています。
重要なのは、どちらか一方の素材が自動的に優れているわけではないという点です。最適な選択は、工具の使用方法によって決まります。単に硬度数値が高いからといって、必ずしも性能が優れているわけではありません。鋼をあまりにも硬くすると、かえってもろくなってしまいます。したがって、購入者は硬度だけでなく、靭性やトルク負荷性能も併せて評価する必要があります。
購入判断要素 |
S2合金鋼 |
クロム・バナジウム鋼(CR-V鋼) |
主な合金元素 |
シリコン(Si)およびマンガン(Mn) |
クロム(Cr)およびバナジウム(V) |
一般的な硬度 |
約HRC 58~62(一般的にはHRC 60前後) |
約HRC 52~56 |
主要な性能重点項目 |
非常に高いねじり強度、衝撃吸収性、耐摩耗性、疲労寿命 |
硬度、靭性、耐摩耗性、疲労強度、熱処理安定性のバランスが優れている |
一般的な使用条件 |
繰り返しトルクをかける作業および動力工具による使用 |
手動でのトルク作業および高衝撃負荷の手工具使用 |
共通用途 |
ドライバービット、ドリルビット、動力工具セット |
手動レンチ、ドライバー、手動工具セット |
その他の利点 |
高温下でも比較的高い強度を維持 |
一般炭素鋼に比べて耐食性が優れており、適切な熱処理後は変形しにくい |
主な購入検討要素 |
硬度とトルク容量が適切にバランスしていることを確認してください |
硬度の均一性、靭性、および熱処理後の安定性を確認する |
CR-V鋼(クロム・バナジウム鋼)は、クロムとバナジウムを含む中炭素合金鋼です。一般的な硬度はHRC 52~56です。
主な利点は、バランスの取れた総合性能です。CR-V鋼は高い硬度に加え、優れた靭性、耐摩耗性、疲労強度を兼ね備えています。手動で高トルクや衝撃がかかる工具、たとえば手動レンチやドライバーなどに適しています。
また、CR-V鋼は一般の炭素鋼に比べて耐食性も優れています。熱処理後も性能が安定し、変形しにくいという特長があります。こうした特性から、最大の硬度よりも信頼性の高い汎用性能が求められる手動工具セットにおいて、CR-V鋼は実用的な選択肢となります。
したがって、大量購入プログラムでは、以下の用途を主な想定用途とする製品ラインにCR-V鋼を採用することが強く推奨されます:
― 手動でのネジ締め
― 手動でのレンチ作業
― 硬さと靭性のバランスが求められる工具セット
― 熱処理後の寸法安定性が重要な用途
― 日常的な手作業で、耐摩耗性と疲労強度を求める購入者
S2はシリコンおよびマンガンを含む合金工具鋼です。一般的な硬度はHRC 58~62であり、多くのS2工具は約HRC 60で仕上げられます。
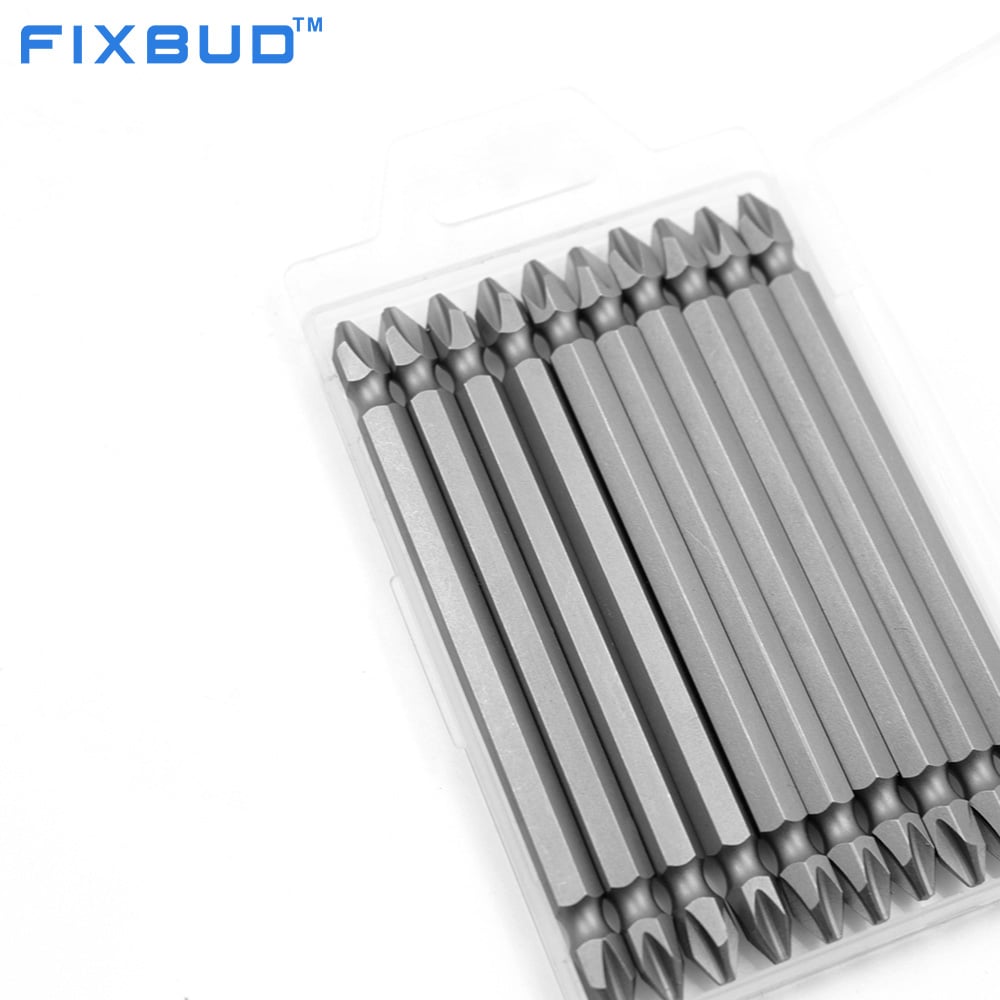
CR-V鋼と比較して、S2鋼はより高いねじり強度(トルク強度)を重視して設計されています。また、優れた衝撃吸収性、長い耐摩耗寿命、そして良好な疲労特性も備えています。これらの特性により、ドライバービットやドリルビットなど、繰り返しのねじり荷重に耐える必要がある工具に特に適しています。
S2鋼は高温下でも比較的高い強度を維持します。実際の製品選定では、電動工具からビットに繰り返しトルクが加わる、電動工具用工具セットに広く採用されています。
大量調達を行う場合、以下の用途を想定した商品構成においては、S2鋼がより実用的かつ適切な選択肢となります:
― 電動または動力式工具セット
― 繰り返しのトルクがかかるドライバービット
― 高いねじり強度を要するドリルビット
― 耐摩耗性および疲労寿命が重要な用途
― 作業環境によって運転温度が高くなる可能性がある場合
硬度の違いは一目瞭然です。S2鋼は通常HRC約60ですが、クロムバナジウム鋼(CR-V)は一般的にHRC52~56です。しかし、だからといってS2鋼が常に優れた材料であるわけでも、HRC値が可能な限り高いものを選ぶべきだというわけでもありません。
硬度と靱性は併せて考慮しなければなりません。硬度を高めすぎると、工具はもろくなってしまいます。もろいビットは、硬度の数値上は頑丈に見えても、実際のねじり荷重や衝撃荷重には弱く、性能が低下します。
そのため、適切に選定された硬度範囲を確認することが、単に最も高い数値を追求するよりもはるかに意味があります。指定範囲を超えて硬度を高めると、工具がもろくなり、負荷下で破損しやすくなるため、実用的な性能が低下する可能性があります。
T 正しい問いは「どちらの材質のHRC値が高いか?」ではありません。
より適切な問いは「指定された硬度が、その用途に応じて耐摩耗性・靭性・トルク容量のバランスを適切に確保しているか?」です。
靭性はトルク性能によって評価できます。締め付け時に、ドライバービットが破損するまでに耐えられるトルクが大きいほど、実際のねじり力に対する実用的な耐性が優れているといえます。
このため、特に大量調達の際には、トルク性能が重要な購入判断材料となります。硬度はへこみや摩耗への抵抗性を示しますが、トルク性能は実使用時に発生する力にビットが耐えられるかどうかを示す指標となります。
サンプルやサプライヤー仕様を比較する際は、 あなたを 以下の2つの要素を併せて検討する必要があります:
― HRC硬度:材質が所定の硬度範囲内か?
― トルク容量:所要のねじり力に耐え、早期破損を起こさないか?
HRC値が適切であり、かつトルク性能が実証済みのビットは、単に異常に高い硬度を謳うだけのビットよりも価値があります。
最も実用的な選定基準は、まず使用方法から始めることです。
電動・高頻度トルク負荷用途にはS2を選びましょう
S2は、電動工具セット向けとして一般的に推奨される材質です。頻繁に電動工具で使用するドライバービットやドリルビットを調達する場合、S2は ビット は 通常、より適した仕様となります。
手動工具用途にはCR-Vを選びましょう
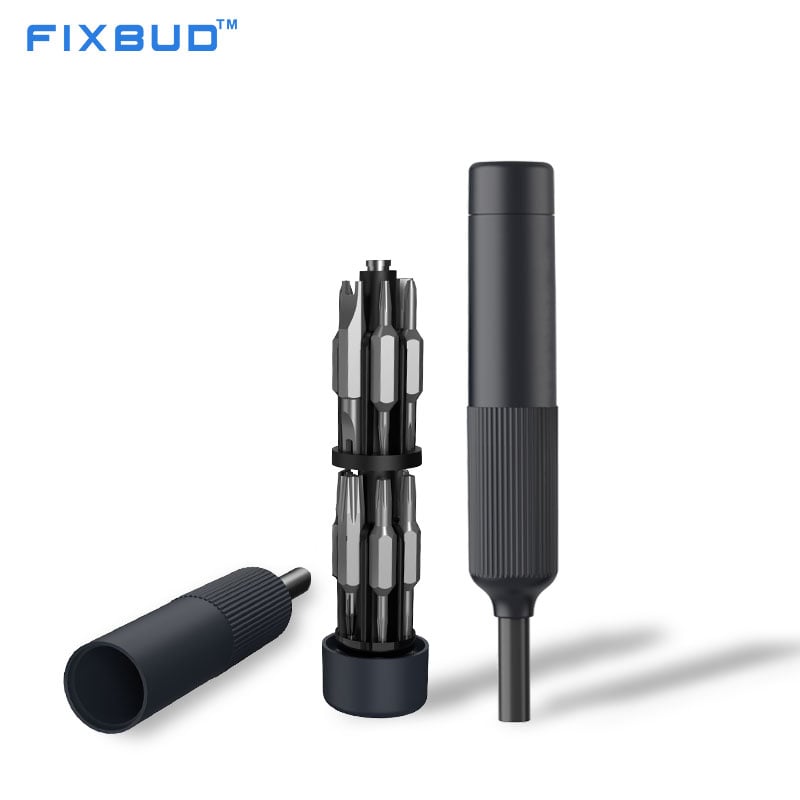
製品が手動スクリュードライバー、手動レンチ、または手動工具セットの場合、CR-V鋼は 一般的に最も適した材料です。HRC 52~56の硬度範囲、優れた靭性、耐摩耗性、疲労強度、および安定した熱処理性能を備えており、手動工具向けにバランスの取れた解決策を提供します。 (※原文の文末「provide a balanced solution for hand tools.」は、日本語では自然な文の流れに合わせて文2に統合しました)
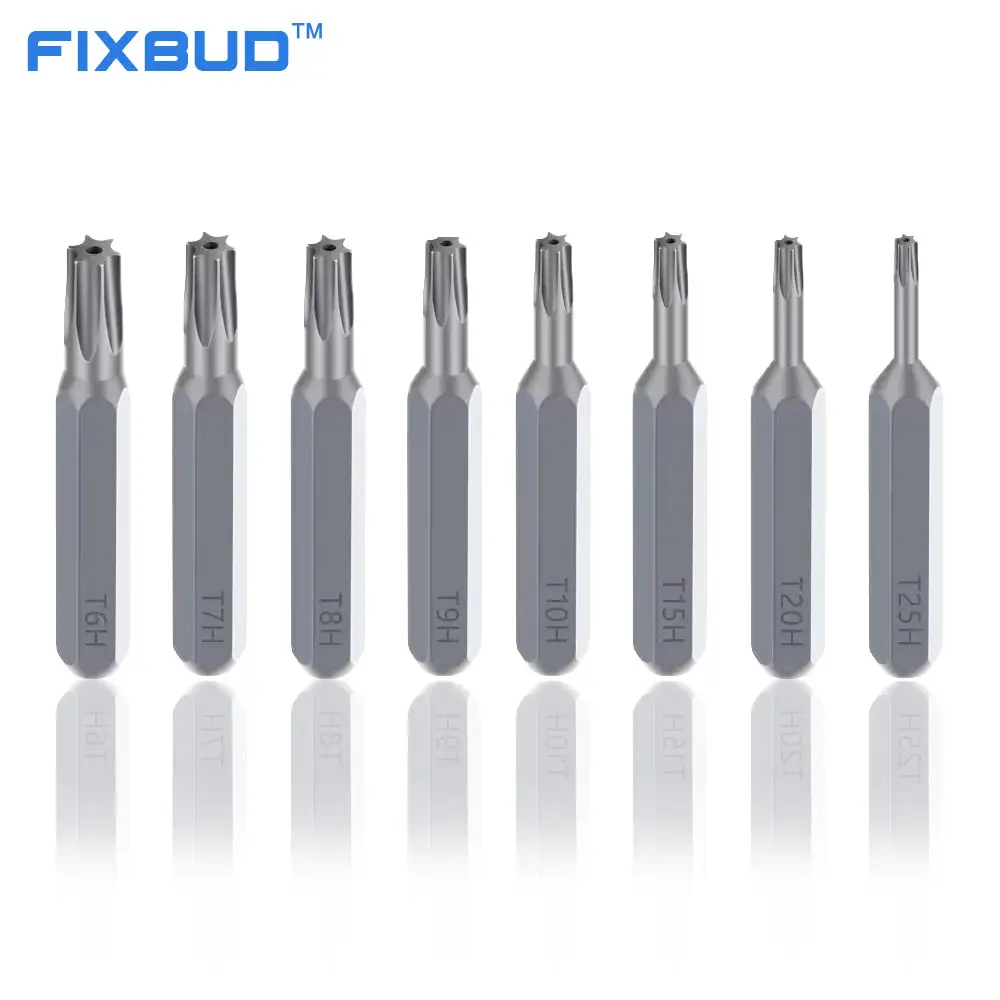
材質名だけでは不十分です。大量購入者は、注文前に必要な性能と生産の一貫性を必ず確認してください。
ビットが手動用か動力工具用かを明確に指定してください。これにより、適切な材質を選定できます。
単に硬度が高いものを選ぶよりも、用途に合った適切な硬度範囲を選ぶことが重要です。基準としてHRCを用いてください:
―― S2鋼:約HRC 58~62
--- CR-V:硬度約HRC 52~56
使用目的に応じた必要なねじ込みトルク(回転力)を、ビットが確実に耐えられるかを確認してください。硬度のみで判断してはいけません。
熱処理によって、耐摩耗性と靭性の間に実用的なバランスが得られているかを検証します。
量産品が承認済みサンプルと、材質・硬度・トルク性能のすべてにおいて一致していることを確認してください。特に大量注文では、熱処理条件の一貫性が極めて重要です。
FIXBUDでは、単に可能な限り最高の硬度を目指すのではなく、工具の構成や使用目的に応じて、ビット材を選定しています。
当社では、S2鋼を主に使用しています。 電動ドライバーセット 、一方でCR-Vは一般的に 手動ドライバーセット .
次期製品ラインに最適なビット材質が必要ですか?ターゲットとなる用途、ドライバーの構成、および市場要件をFIXBUDチームにお知らせください。大量生産やOEM/ODMプロジェクト向けに、適切な材質の選定および最適な構成の開発をサポートいたします。
 最新ニュース
2026-09-14
2026-09-14
2026-09-11
2026-09-11
2026-09-11
2026-09-11
FIXBUDは、中国にある信頼できるドライバーおよびツールセットメーカーで、ISO9001、CE、ULの認証を取得しています。OEM/ODMサービス、高品質なツール、グローバルパートナー向けの包括的な調達ソリューションを提供しています。本日中にカスタム見積もりをご依頼ください。
Room 402, Building B, Getailong Zhigu, Bulong Road, Bantian Street, Longgang District, Shenzhen, Guangdong Province, China
Copyright © 2026 EWIN ENTERPRISE LTD. All rights reserved. プライバシーポリシー
 EN