For kjøpere av store mengder er S2-stål vanligvis bedre egnet for strømdrevne verktøysett og borer som utsettes for gjentatt dreiemoment, mens CR-V-stål vanligvis er bedre egnet for håndverktøy og manuelt betjente sett som krever en balansert kombinasjon av hardhet, slagfasthet, slitasjemotstand og stabilitet.
Det viktige poenget er at et materiale ikke automatisk er bedre enn det andre. Det riktige valget avhenger av hvordan verktøyet skal brukes. Et høyere hardhetstall alene garanterer ikke bedre ytelse. Hvis stålet blir for hardt, kan det bli skjør. Kjøpere bør derfor vurdere hardhet sammen med slagfasthet og dreiemomentytelse.
Kjøpsfaktor |
S2-legeringsstål |
CR-V-krom-vanadiumstål |
Viktige legeringsgrunnstoffer |
Silisium (Si) og mangan (Mn) |
Krom (Cr) og vanadium (V) |
Typisk hardhet |
Omtrent HRC 58–62; vanligvis rundt HRC 60 |
Omtrent HRC 52–56 |
Nøkkel ytelsesfokus |
Mye høy torsjonsstyrke, slagfasthet, slitasjemotstand og utmattelseslevetid |
Balansert hardhet, slagstyrke, slitasjemotstand, utmattelsesmotstand og varmebehandlingsstabilitet |
Typisk driftsforhold |
Gjentatte dreiemomenter og kraftdrift |
Manuelle dreiemomenter og håndverktøy med høy påvirkning |
Vanlige anvendelser |
Skruemaskinbits, borbiter og kraftdrivne verktøysett |
Manuelle skrunøkler, skruemaskiner og hånddrivne verktøysett |
Ekstra fordel |
Beholder relativt høy styrke ved økte temperaturer |
Bedre korrosjonsmotstand enn vanlig karbonstål og mindre sannsynlig å deformere seg etter riktig varmebehandling |
Viktigste kjøpskriterium |
Bekreft at hardheten og dreiemomentkapasiteten er riktig balansert |
Verifiser hardhetskonsistensen, tøyeegenskapene og stabiliteten ved varmebehandling |
CR-V, eller krom-vanadium-stål, er et mediumkarbon-legeringsstål som inneholder krom og vanadium. Den typiske hardheten er HRC 52–56.
Hovedfordelen er en balansert ytelse. CR-V kombinerer høy hardhet med god tøyeegenskap, slitasjemotstand og utmattelsesmotstand. Det er egnet for verktøy som kan utsettes for høy dreiemoment eller støt under manuell bruk, inkludert håndnøkler og skrutrekker.
CR-V tilbyr også bedre korrosjonsmotstand enn vanlig karbonstål. Etter varmebehandling er ytelsen stabil, og materialet er mindre utsatt for deformasjon. Disse egenskapene gjør CR-V til et praktisk valg for manuelt opererte verktøysett der kjøperne trenger pålitelig allsidig ytelse i stedet for maksimal hardhet.
For et storskala-kjøpsprogram er CR-V derfor et sterkt valg når produktlinjen hovedsakelig er designet for:
--- Manuell skrutrekking
--- Håndbetjent nøkkelbruk
--- Verktøysett som krever balansert hardhet og slagfasthet
--- Anvendelser der stabilitet under varmebehandling er viktig
--- Kjøpere som trenger slitasjemotstand og utmattelsesmotstand ved vanlig manuell bruk
S2 er et legeringsverktøystål som inneholder silisium og mangan. Den typiske hardheten er HRC 58–62, og mange S2-verktøy er spesifisert til ca. HRC 60.
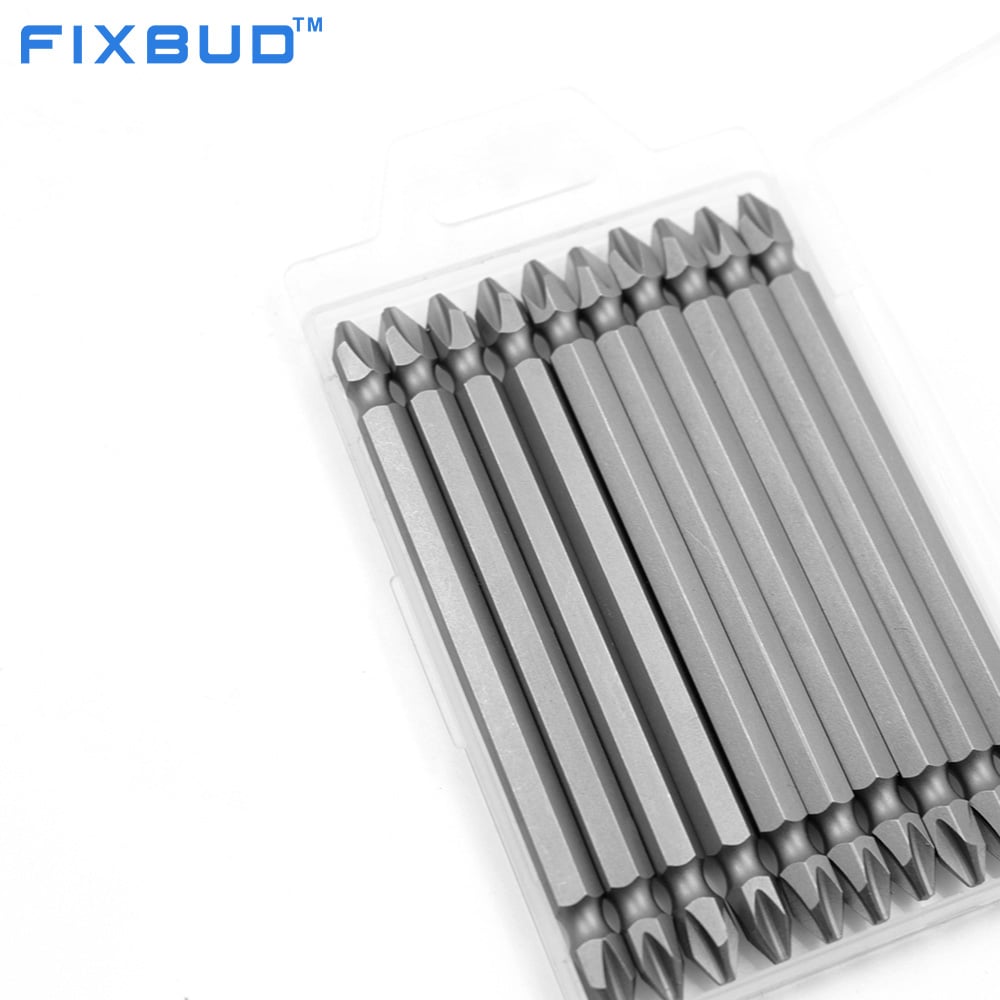
I forhold til CR-V er S2 utformet for høyere torsjonsstyrke. Det gir også sterke slagfasthetsegenskaper, lang slitasjelevetid og god utmattelsesytelse. Disse egenskapene gjør det spesielt egnet for skrutrekkerbits, borkanter og andre verktøy som må tåle gjentatte vridningskrefter.
S2 beholder også relativt høy styrke ved økte temperaturer. I praktisk produktvalg brukes det vanligvis i strømdrevne verktøysett, der bits gjentatte ganger mottar dreiemoment fra et elektrisk verktøy.
For store kjøpere er S2 generelt det mer anvendelsesmessige alternativet når sortimentet er ment for:
--- Elektriske eller motoriserte verktøysett
--- Skrutrekkerbits som utsettes for gjentatt dreiemoment
--- Borbits som krever høy torsjonsstyrke
--- Bruksområder der slitasjelevetid og utmattelseslevetid er viktige
--- Bruksforhold som kan føre til høyere driftstemperaturer
Forskjellen i hardhet er lett å se: S2 har vanligvis en hardhet på ca. HRC 60, mens CR-V vanligvis ligger på HRC 52–56. Dette betyr imidlertid ikke at S2 alltid er det bedre materialet, eller at høyest mulig HRC-verdi bør være kjøpskriteriet.
Hardhet og slagfasthet må vurderes sammen. Hvis hardheten settes for høyt, kan verktøyet bli skjør. En skjør bit kan virke sterk ifølge hardhetsangivelsen, men prestere dårlig under reelle vridnings- eller støtkrefter.
Derfor er et riktig valgt hardhetsområde mer meningsfullt enn det høyeste tilgjengelige tallet. Å øke hardheten over det angitte området kan redusere den praktiske ytelsen, fordi verktøyet blir mer sårbar for sprøbrudd og brudd under belastning.
T det riktige spørsmålet er ikke: Hvilket materiale har den høyeste HRC-verdien?
Det bedre spørsmålet er: Gir den angitte hardheten riktig balanse mellom slitasjemotstand, slagfasthet og dreiemomentkapasitet for den aktuelle anvendelsen?
Slagfasthet kan vurderes gjennom dreiemomentytelse. Under stramming gir et verktøy med høyere dreiemoment før svikt en bedre praktisk evne til å motstå vridningskraft.
Dette gjør dreiemoment til en viktig kjøpsreferanse, spesielt ved større bestillinger. Hardhet indikerer motstand mot inndring og slitasje, men dreiemomentytelse viser om verktøyet kan tåle kreftene som oppstår under faktisk bruk.
Når man sammenligner prøver eller leverandørspecifikasjoner, deg bør vurderes sammen:
--- HRC-hårdhet: Er materialet innenfor den angitte hårdhetsområdet?
--- Dreiemomentkapasitet: Kan biten tåle det nødvendige vridningsmomentet uten tidlig svikt?
En bit med en passende HRC-verdi og bekreftet dreiemomentytelse er mer verdifull enn en bit som bare markedsføres med en uvanlig høy hårdhetsangivelse.
Den mest praktiske valgregelen er å starte med bruksmetoden.
Velg S2 for mekanisk og gjentatte dreiemomentsapplikasjoner
S2 er vanligvis det foretrukne materialet for elektriske verktøysett. Hvis du kjøper skrutrekkerbits eller borbits til hyppig mekanisk bruk, er S2 biter er generelt den mer egnete spesifikasjonen.
Velg CR-V for manuelle verktøyapplikasjoner
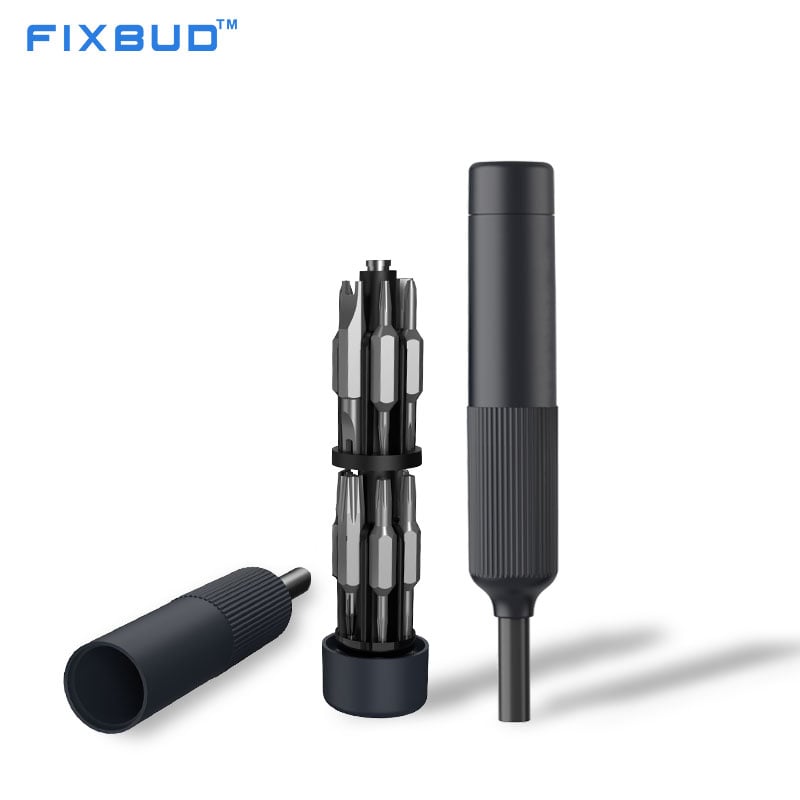
Hvis produktet er en manuell skrutrekker, håndskrueknapp eller et sett med manuelt betjente verktøy, CR-V er generelt det mer egna materialet. Dens hardhetsområde på HRC 52–56, god tøyelegheit, slitasjemotstand, utmattningsmotstand og stabil varmebehandla yting gir ei balansert løysing for handverktøy.
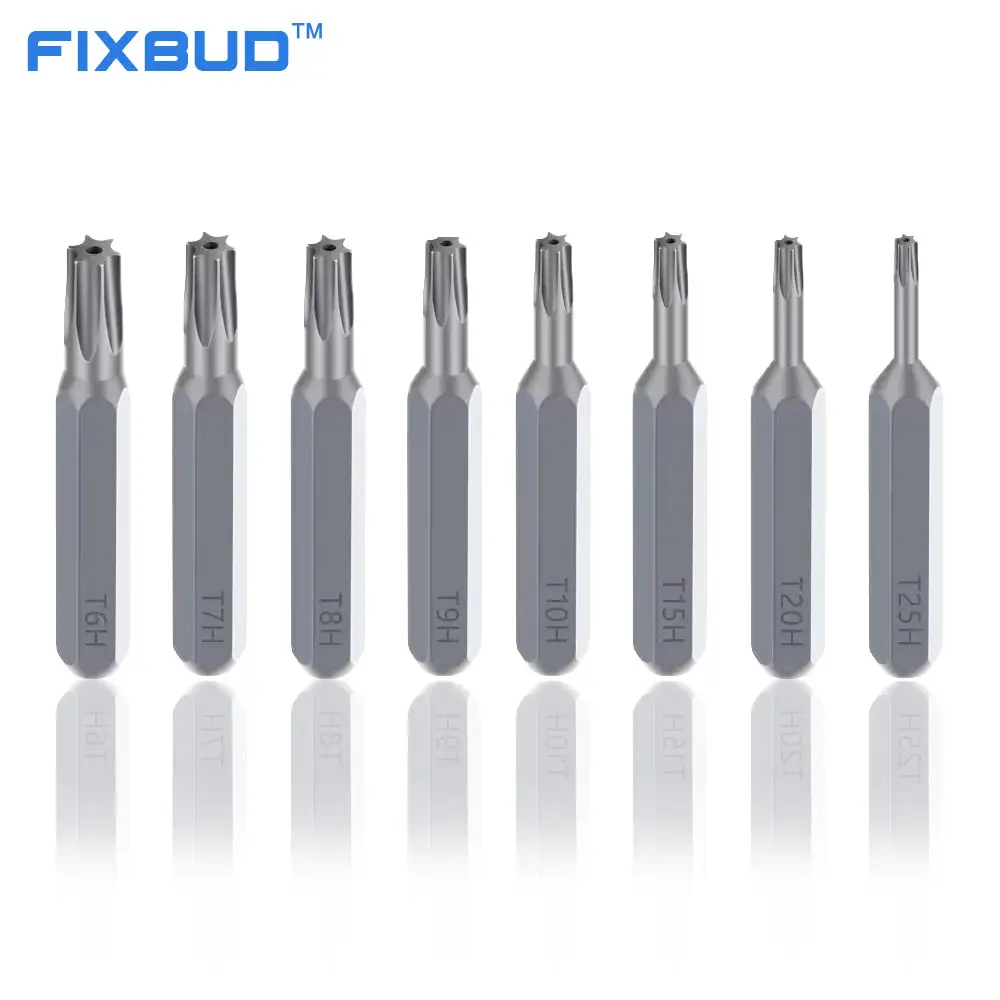
FIXBUD-presisjonsskruedreverbits
Berre materienamn er ikkje nok. Kjøparar i større mengder bør stadfesta den nødvendige ytinga og produksjonskonsekvensen før bestilling.
Spesifiser om bitane er til manuell bruk eller til kraftdrivne verktøy. Dette hjelper til å avgjera det passande materialet.
Det rette hardhetsområdet er viktigare enn berre å velja høgare hardheit. Bruk HRC som referanse:
--- S2: ca. HRC 58–62
--- CR-V: ca. HRC 52–56
Sjekk om bitene kan håndtere den nødvendige vridningskraften for den aktuelle anvendelsen. Hardhet bør ikke vurderes alene.
Bekreft at varmebehandling gir en praktisk balanse mellom slitasjemotstand og slagverdi.
Sørg for at serietilvirkning samsvarer med godkjent prøve når det gjelder materiale, hardhet og dreiemomentytelse. Konsistent varmebehandling er spesielt viktig ved store bestillinger.
Ved FIXBUD velger vi bitmaterialer basert på den tenkte verktøykonfigurasjonen og anvendelsen, ikke bare for å oppnå høyest mulig hardhet.
Vi bruker vanligvis S2 for våre el-skrutrekker sett , mens CR-V vanligvis brukes til manuelle skruemaskinssett .
Trenger du riktig bitmateriale for din neste produktlinje? Del din målapplikasjon, skrutrekkerkonfigurasjon og markedskrav med FIXBUD-teamet. Vi kan hjelpe deg med å vurdere det passende materialet og utvikle den rette konfigurasjonen for ditt bulk- eller OEM/ODM-prosjekt.
 Siste nytt
2026-09-14
2026-09-14
2026-09-11
2026-09-11
2026-09-11
2026-09-11
FIXBUD er en pålitelig produsent av skrujerner og verktøysett i Kina med ISO9001-, CE- og UL-sertifiseringer. Vi tilbyr OEM/ODM-tjenester, høykvalitets verktøy og komplette innkjøpsløsninger for globale partnere. Be om en egendefinert tilbud i dag.
Room 402, Building B, Getailong Zhigu, Bulong Road, Bantian Street, Longgang District, Shenzhen, Guangdong Province, China
Copyright © 2026 EWIN ENTERPRISE LTD. All rights reserved. Personvernpolitikk
 EN