Fyrir massakaupendur er S2-steypistál almennt betri fyrir rafvirkar tólsett og skruflýsir sem eru útsett fyrir endurteknan snúðkraft, en CR-V-steypistál er almennt betri fyrir handtól og handvirku sett sem krefjast jafnvægis á milli harðleika, stöðugleika, slitageinkunna og stöðugleika.
Lykilatriðið er að eitt efni sé ekki sjálfgefið betra en hitt. Rétt val byggist á því hvernig tólið verður notað. Hærra talan á harðleika gefur ekki sjálfgefið betri afstaða. Ef stáli er gerð of harður getur hann orðið brjótlegur. Kaupendur ættu þess vegna að meta harðleika samhliða stöðugleika og afstaða við snúðkraft.
Kaupþáttur |
S2-legeraður stál |
CR-V-krómm-vanadín-stál |
Aðallegerande frumefni |
Silíkón (Si) og mangán (Mn) |
Króm (Cr) og vanadín (V) |
Venjuleg hörkun |
Um það bil HRC 58–62; algengast um það bil HRC 60 |
Um það bil HRC 52–56 |
Lykilvirkni áherslumarkmið |
Mjög hátt snúningstægi, áhrifastöðugleiki, slípavarnir og þreytuleysi |
Jafnvægt hörðleiki, stöðugleiki, slípavarnir, þreytuleysi og hitameðferðarstöðugleiki |
Venjuleg starfsskilyrði |
Endurtekin snúningstægi og notkun með aflaðum tólum |
Handvirk snúningstægi og handtól með háum áhrifum |
Algengar umsóknir |
Skruvunartoppur, borðborðar og sett af aflaðum tólum |
Handskrúfusnúðar, skruvunartólar og sett af handvirkum tólum |
Viðbótarfyrirhald |
Virkar við áframhaldandi háa hitastig |
Betri móttölu gegn ruskingu en venjuleg kolefnissteypa og minna líklegt að breytast af eftir réttri hitameðferð |
Aðaláhersluspurning við kaup |
Staðfestu að harðleiki og snúðmáttur séu rétt jafnvægtir |
Staðfestu samræmi harðleika, styrks og staðgæslu við hitameðferð |
CR-V, eða króm-vanadín steypa, er miðlungs-kolefnislega legeruð steypa sem inniheldur króm og vanadín. Venjulegur harðleiki hennar er HRC 52–56.
Aðalframlag hennar er jafnvægt afstaða. CR-V sameinar háan harðleika við góðan styrk, slitageignir og úthaldsgetu gegn tíðbundnum álagningum. Hún er viðeigandi fyrir verkfæri sem geta verið undir háum snúðmátt eða álagningum við handvinnslu, svo sem handskrúfusnúðar og skrúfusnúðar.
CR-V býður einnig upp á betri móttölu gegn rosti en venjuleg kolefnissteypa. Eftir hitabehandling er afköst þess stöðug og efnið er minna líklegt að breytast. Þessi eiginleikar gerða CR-V að vel vali fyrir handvirkar verkfæraheildir þar sem kaupendur þurfa áreiðanlega almenn afköst í stað hámarksstöðugleika.
Fyrir kaup á miklum magni er CR-V því sterkt val þegar vörusafnið er að mestu leitt til:
--- Handvirkrar skrúfufestingar
--- Handvirkar snúningsaðgerðir
--- Verkfæraheildir sem krefjast jafnvægis milli stöðugleika og hörkuleika
--- Notkunarviðfangsefni þar sem stöðugleiki hitabehandlings er mikilvægt
--- Kaupendur sem þurfa mótstöðu gegn sliti og útþroska við venjulega handvirk notkun
S2 er steypublanda með silíkón og mánga. Venjulegur hörkuleiki hennar er HRC 58–62, og margar S2-verkfæri eru tilgreindar við um það bil HRC 60.
Í samanburði við CR-V er S2 hannað með áherslum á hærri snúninguþol. Það veitir einnig sterka áhrifastöðugleika, langa notaðstæðu og góða útmattarstaðugleika. Þessi eiginleikar geri það sérstaklega viðeigandi fyrir skrúfdrifur, borðborð og aðrar tól sem verða að standa endurteknan snúninguáhrifum.
S2 viðheldur einnig áfram tiltekinni hárri styrkleika við hærri hitastig. Í raunverulegum vöruvali er það algengt að nota það í rafvirkum tólasöfnum, þar sem bitarnir fá endurtekið snúningstorg frá rafmagnstóli.
Fyrir kaupendur í stórskala er S2 almennt viðeigandi valmöguleiki þegar úrvalið er ætlað fyrir:
--- Raf- eða rafvirk tólasöfn
--- Skrúfdrifur sem eru útsett fyrir endurtekið snúningstorg
--- Borðborð sem krefjast hárs snúninguþols
--- Notkunarsvið þar sem notaðstæða og útmattarstaðugleiki eru mikilvæg
--- Vinna-skilyrði sem geta valdið hærri starfshita
Hörnunarskillan er auðveld að sjá: S2 er venjulega um það bil HRC 60, en CR-V er venjulega HRC 52–56. Þetta þýðir þó ekki að S2 sé alltaf betri efnið né að hæsta mögulega HRC-gildið ætti að vera markmiðið við kaup.
Hörnun og styrkur þurfa að vera metin saman. Ef hörnun er hækkuð of miklu, getur verkfærið orðið brjótilegt. Brjótileg burr getur líkist sterkri miðað við hörnunarspecifikationina en veita slæmar niðurstöður þegar henni er beitt raunverulegum snúningstöflum eða álagshreyfingum.
Þess vegna er rétt valin hörnunarsvið merkilegra en hæsta tala sem er tiltæk. Að hækka hörnun yfir tilgreint svið getur minnkað raunverulega afköst því að verkfærið verður líklegra að verða brjótilegt og brotna undir álagi.
T rétta spurningin er ekki: Hvaða efni hefur hærra HRC-gildi?
Betra spurningin er: Gefur tilgreind hörnun rétta jafnvægi á milli slífróunarþol, styrks og snúningstöflutholmáls fyrir áætlaða notkun?
Þolmæti má meta með snúðmátingu. Þegar skrufað er, því betra er raunhæf ávöxtun á móti snúðkrafti sem skrúfusnúður getur tekið áður en hann mistekst, því betra er hann í raunnotkun til að standa á móti snúðkrafti.
Þetta gerir snúðmátingu mikilvægt kaupákvörðunaraðferð, sérstaklega við stórar pantanir. Hardness (hárleiki) víðar til móts við innþrýsting og slitage, en snúðmáting sýnir hvort skrúfusnúðurinn getur staðið á móti kraftinum sem myndast í raunnotkun.
Þegar samanburður er gerður á dæmisgögnum eða tilkynningum framleiðanda, þig ætti að skoða tvo þætti saman:
--- HRC hárleiki: Er efnið innan áætlaðs hárleikasviðs?
--- Snúðgetna: Getur skrúfusnúðurinn tekið á móti nauðsynlegum snúðkrafti án óþarfa mistaka?
Skrúfusnúður með viðeigandi HRC gildi og staðfestri snúðmátingu er gagnagætari en skrúfusnúður sem er markaðsettur aðeins með óvenjulega háum hárleikagildi.
Praktískasta valreglan er að byrja á notkunarháttinum.
Veldu S2 fyrir aflaðar og endurteknar snúðstyrkshlutverk
S2 er venjulega forgangs efnið fyrir rafvélaverkfæri. Ef þú ert að kaupa skrúfdrifurstangir eða borðborðar fyrir tíðan notkun með aflaðum verkfærum, S2 boruhöfur eru er almennt hentugra tilgreiningin.
Veldu CR-V fyrir handverkfæri
Ef vörurnar eru handskrúfdrifur, handhurður eða handvirkt verkfæri, CR-V stangir eru almennt hentugri efnið. HRC 52–56 hárdleiki, góð áþreifanleiki, slitageinkunn, útmattunarstaðgildi og staðlagð hitameðferð gefa jafnvægi lausn fyrir handverkfæri.
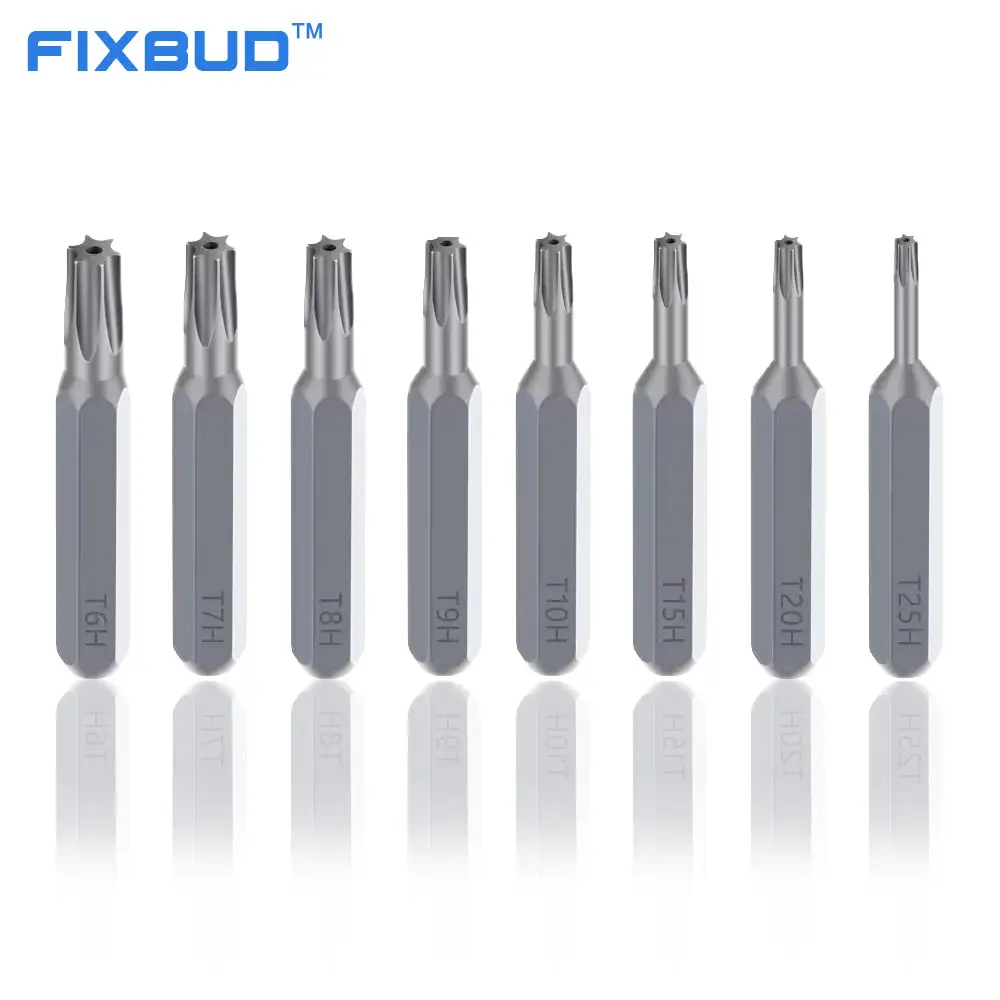
Nafn efna er ekki nóg. Stórkaupendur ættu að staðfesta nauðsynlega afköst og framleiðslusamhverfu áður en þeir panta.
Tilgreindu hvort bitarnir eru fyrir handvinn notkun eða rafvirkar tól. Þetta hjálpar til við að ákvarða viðeigandi efni.
Rétt hárdleikasvið er miklu mikilvægri en einfaldlega að velja hærri hárdleika. Notið HRC sem tilvísun:
--- S2: um það bil HRC 58–62
--- CR-V: um það bil HRC 52–56
Athugið hvort bitarnir geta unnið með nauðsynlega snúðþrýstina fyrir áætlaða notkun. Hárðleiki ætti ekki að vera eini þátturinn sem er tekið tillit til.
Staðfestið að hitameðferðin veiti raunhæft jafnvægi milli slitagefnis og stöðugleika.
Gætið ykkar að massuframleiðsla sé í samræmi við samþykktan prufuútgáfu í efni, harðleika og snúðkraftaframleiðslu. Samhverf hitameðferð er sérstaklega mikilvæg fyrir stórar pantanir.
Við FIXBUD veljum við skruflýsismefi byggt á ætlaðri tólstillingu og notkun frekar en einfaldlega með því að leita að hæsta mögulega harðleikan.
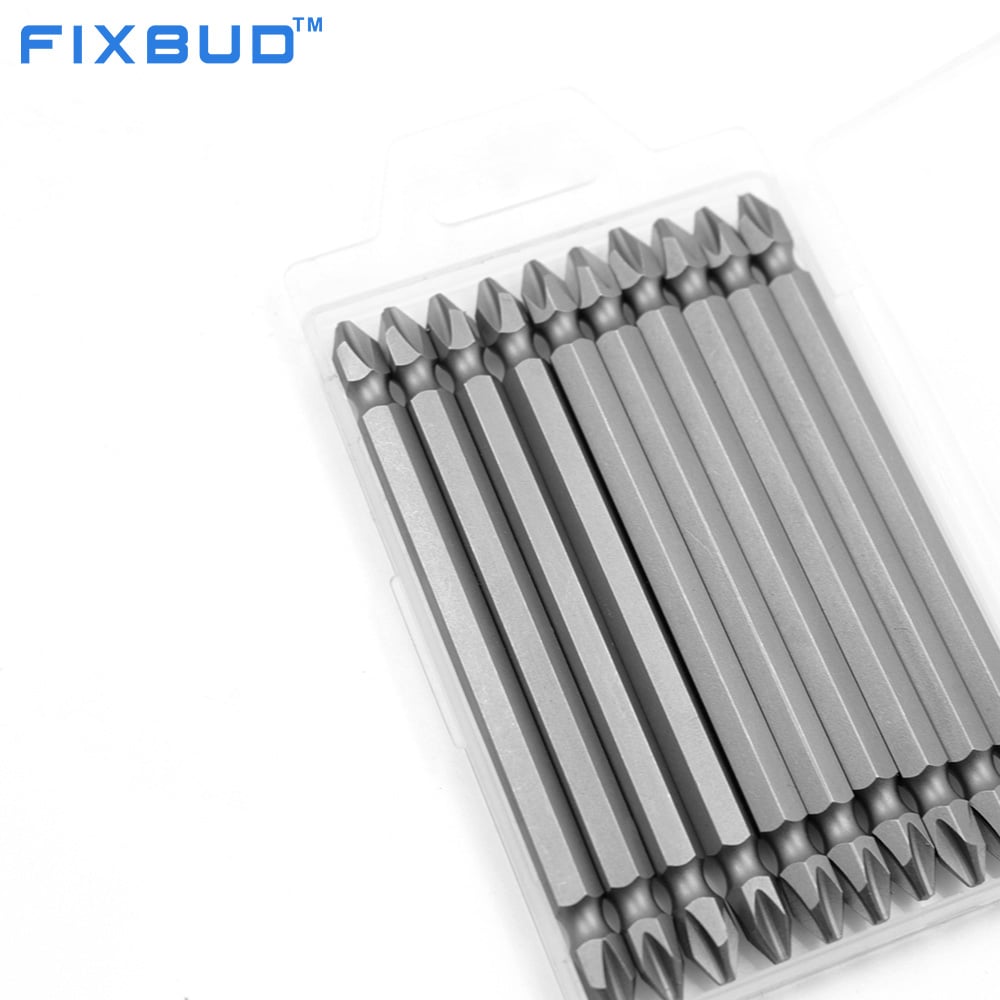
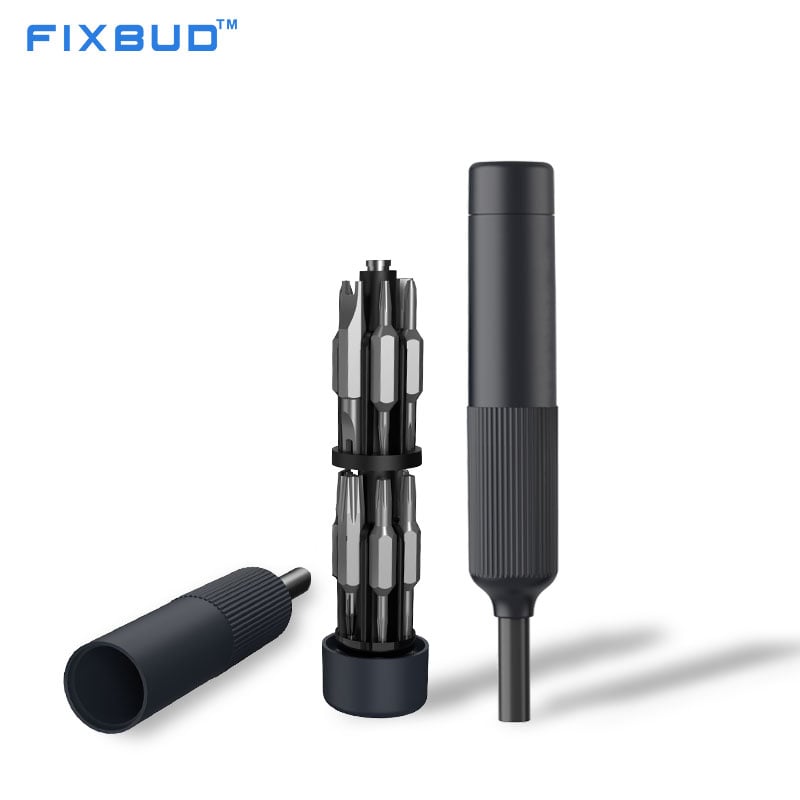
Við notum venjulega S2 fyrir okkar rafskrúfubitssett , en CR-V er venjulega notað fyrir handvirk skrúfjárnasett .
Þarfnist þið rétta skruflýsismefi fyrir næstu vöru línu ykkar? Deilið okkur um ætlaða notkun, skruflýsirstillingu og markaðskröfur. Við getum hjálpað ykkur að meta viðeigandi efni og þróa rétta stillingu fyrir stórpantanir eða OEM/ODM verkefni.
 Heitar fréttir
2026-09-14
2026-09-14
2026-09-11
2026-09-11
2026-09-11
2026-09-11
FIXBUD er treyggur framleiðandi af skrúfjárni og tækjasöfnum í Kína með ISO9001, CE, UL vottun. Býður upp á OEM/ODM þjónustu, tæki af hári gæði og fullkomnar innkaupslausnir fyrir alþjóðlega samstarfsaðila. Biðjið um sérsniðið tilboð í dag.
Room 402, Building B, Getailong Zhigu, Bulong Road, Bantian Street, Longgang District, Shenzhen, Guangdong Province, China
Copyright © 2026 EWIN ENTERPRISE LTD. All rights reserved. Stefna um persónuupplýsingar
 EN