 EN
Ճշգրտության բարձր պահանջներ ներկայացնող արտադրական միջավայրերում նույնիսկ ամենափոքր գործիքը կարող է վերածվել ամենամեծ խոչընդոտի: Երբ միջին չափսի էլեկտրոնային սարքավորումների հավաքման արտադրամասը սկսեց նկատել մետաղալարերի մեջ ամրացված մասերի աճող քանակ, անհամաչափ մոմենտի կիրառում և փոքր չափսի սխեմատիկ տախտակի հավաքման գծում վերամշակման մակարդակի աճ, ինժեներական թիմը արագ հասկացավ, որ իրենց ստանդարտ ձեռքի գործիքները այլևս չեն բավարարում պահանջներին: Հիմնական պատճառը չէր կապված օպերատորի սխալների կամ գործընթացի նախագծման հետ՝ այն կապված էր ստանդարտ գործիքների և արտադրական աշխատանքային հոսքի բարձր սպեցիֆիկ պահանջների միջև առկա հիմնարար անհամապատասխանությամբ: Սա իրական աշխարհի մի պատմություն է, որը ցույց է տալիս, թե ինչպես հարմարեցված խցանահանների լուծումներ վերածեց մի երկարատև արտադրական խնդիր լուծված, չափելի հաջողության:
Այստեղ ներկայացվող պատմությունը չի հանդիսանում ապրանքի գովազդ: Սա կառուցված դեպքի վերլուծություն է, որը մանրամասն նկարագրում է խնդրի նույնականացման փուլը, գնահատման փուլը հարմարեցված խցանահանների լուծումներ իրականացման գործընթացը և հետևաբար ստացված չափելի արդյունքները: Ցանկացած արտադրական ինժեների, որակի մենեջերի կամ մատակարարման մասնագետի համար, ով նույն հավաքման մարտահրավերների հետ է dealing, այստեղ ներկայացված տրամաբանությունն ու դասերը ուղղակիորեն կիրառելի են: Հարմարեցված պտտակների լուծումները ոչ թե լքված առավելություն են՝ ճիշտ համատեքստում դրանք ճշգրտության անհրաժեշտ պայմաններ են:
Արտադրական խնդիրը. Ինչն էր սխալ ընթանում և ինչու
Արմատային պատճառի հայտնաբերումը հավաքման գծում
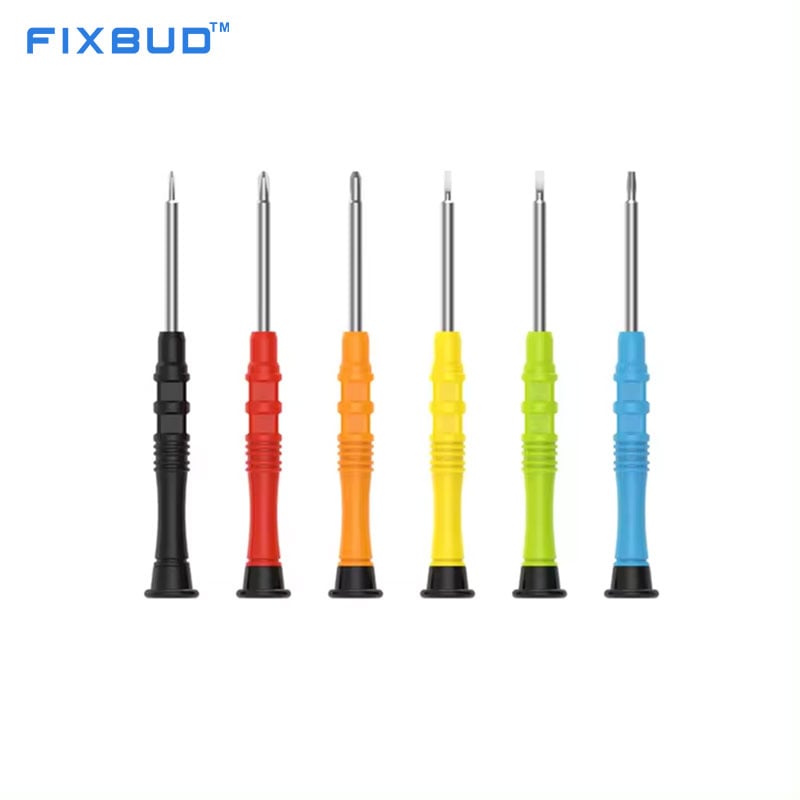
Հարցի ենթակա արտադրամասը հավաքում էր փոքրածավալ սպառողական էլեկտրոնիկա՝ օգտագործելով մինիատյուրային M1.2–M2.0 մետրիկ մուրճեր խորացված խոռոչներում: Շուկայում հասանելի ստանդարտ մուրճավորները կամ չէին տեղավորվում խորացված դիրքերում՝ առանց խոչընդոտի, կամ չունեին մագնիսային ծայրի պահպանման հատկություն, որը անհրաժեշտ է այդպիսի փոքր ամրացման միջոցները տեղադրման ընթացքում պահելու համար: Օպերատորները համապատասխանեցնում էին դրան անհարմար բռնման անկյուններով, ինչը հանգեցնում էր անհամասեռ պտտման մոմենտի և հաճախակի մուրճի սահելու դեպքերի: Երեք ամսվա ընթացքում այս կոնկրետ գծի վերամշակման ցուցանիշը բարձրացել էր մոտավորապես 8 %-ի, ինչը տնտեսապես անկայուն էր:
Ինժեներական թիմը կատարել է մանրամասն ժամանակ-շարժումների ուսումնասիրություն և պարզել, որ ազդված կայաններում հավաքման ընթացքում ընդհանուր ժամանակի մոտավորապես 34%-ը կորչում էր միացման մասերի ճիշտ չհամապատասխանելու, նորից տեղադրելու փորձերի և հավաքման հետևանքով ստուգման ճշգրտումների պատճառով: Խնդիրը համակարգային էր, ոչ պատահական: Յուրաքանչյուր շիֆտի յուրաքանչյուր օպերատոր ուներ նույն ձախողման օրինակը, քանի որ գործիքի երկրաչափական ձևը պարզապես սխալ էր տվյալ կիրառման համար: Սա հենց այն իրավիճակն է, երբ հատուկ ստեղծված մուրճ-պտտիչների լուծումները դառնում են ոչ միայն օգտակար, այլև անհրաժեշտ:
Ստանդարտ գործիքավորումը նախագծված է հնարավորինս լայն կիրառման դեպքերի համար: Այն բավարար ցուցադրում է մեծ թվով կիրառումների ընթացքում, սակայն որևէ մեկի մեջ չի գերազանցում: Երբ արտադրական գծում օգտագործվում է շատ կոնկրետ միացման մասի երկրաչափություն, մուտքի անկյուն, պտտման մոմենտի պահանջ կամ օպերատորի էրգոնոմիկ սահմանափակում, «բավարար»-ի և «օպտիմալ»-ի միջև եղած տարբերությունը վերածվում է չափելի ծախսի: Խմբի դիագնոզը հստակ էր. նրանք պետք է ստանային հատուկ մշակված մուրճիկների լուծումներ, որոնք ճշգրիտ հարմարված լինեն իրենց միացման մասի չափսին, խոռոչի խորությանը և օպերատորի բռնակի ձևավորմանը:
Գործիքի և կիրառման անհամապատասխանության արժեքը
Մինչև հարմարեցված պտտիչների լուծումների մշակումը ձեռնարկվել էր երկու ժամանակավոր լուծում։ Առաջինը՝ ստանդարտ ճշգրտության պտտիչների այլ ապրանքանիշի մատակարարումն էր։ Երկրորդը՝ օպերատորների համար պարտադիր երկու ձեռքով աշխատելու պրոտոկոլի ներդրումն էր։ Երկու մոտեցումներն էլ չլուծեցին հիմնական խնդիրը, քանի որ ո՛չ մեկը չհաշվի առեց գործիքի և կիրառման միջև եղած հիմնարար երկրաչափական անհամապատասխանությունը։ Կրկնակի մշակման դրույքաչափերը մնացին բարձր, իսկ օպերատորների մոտ հոգնածության բողոքները ավելացան՝ երկու ձեռքով աշխատելու պրոտոկոլի պատճառով անբնական բռնման դիրքերի պահանջի հետևանքով։
Ֆինանսական ազդեցությունը տարածվեց վերամշակման աշխատանքից դուրս։ Շղթայային տախտակների հավաքածուների վրա ստացված մեկուսացված պտուտակները երբեմն առաջացնում էին միկրովնասվածքներ ՊՊՏ մակերևույթի մետաղական մասերի վրա, ինչի արդյունքում միավորները ստիպված էին լիովին վերացվել՝ այլ որևէ վերամշակման փոխարեն։ Յուրաքանչյուր միավորի վերացման ծախսը զգալիորեն բարձր էր վերամշակման ծախսից, իսկ վերացման դեպքերի հաճախականությունը աճում էր։ Երբ որակի մենեջերը կազմեց լիարժեք երեքամսյա ծախսերի վերլուծություն, գործիքի և կիրառման անհամապատասխանության ընդհանուր ազդեցությունը գերազանցեց հատուկ պտուտակահանների լուծումների ներդրման նախատեսված տարեկան ծախսը չորս անգամից ավելի մեծ գործակցով։
Այս ծախսերի վերլուծությունը դարձավ բիզնես-հիմնավորումը, որը նախագիծը տեղափոխեց ինժեներական քննարկումներից մատակարարման գործողությունների փուլին։ Թվերը որոշումը դարձրեցին պարզ և ակնհայտ։ Հատուկ պտուտակահանների լուծումները չէին գնահատվում որպես caրգավորված բարձրակարգ արդիականացում, այլ գնահատվում էին որպես ծախսերի նվազեցման նախաձեռնություն՝ հստակ և հաշվելի ներդրման վերադարձով։
Հատուկ պտուտակահանների լուծումների համար պահանջների սահմանում
Արտադրության պահանջների թարգմանումը գործիքների սպեցիֆիկացիաների
Ինժեներական թիմը գործիքավորման մատակարարի հետ կապվելուց առաջ մշակել էր պաշտոնական սպեցիֆիկացիայի փաստաթուղթ: Այս քայլը կարևորագույնն է և հաճախ բաց է թողնվում այն արտադրամասերի կողմից, որոնք անմիջապես անցնում են կատալոգներում դիտարկմանը: Սպեցիֆիկացիան ընդգրկում էր հինգ հիմնարար չափանիշ՝ ծայրի երկրաչափությունն ու չափսը, բռնակի երկարությունն ու տրամագիծը, բռնակի էրգոնոմիկան ու բռնման նյութը, մագնիսային ծայրի ուժը և պտտվող ծածկի մեխանիզմի պահանջները: Յուրաքանչյուր սպեցիֆիկացիա ստացվել էր ամբողջացման կիրառման չափված սահմանափակումներից՝ ոչ թե ընդհանուր նախընտրությունից կամ ենթադրությունից:
Սրային երկրաչափության համար թիմը պահանջում էր Փիլիպս PH000 պրոֆիլ՝ սրային տրամագծի թույլատրելի շեղմամբ ±0,05 մմ, որպեսզի ապահովվի M1.2 մետաղալարի գլխի հետ համապատասխան միացումը՝ առանց սովորական օպերատորական մոմենտի դեպքում սրային սահելու (cam-out)։ Բազուկի երկարության համար խորացված խոռոչի խորությունը պահանջում էր բազուկի առնվազն 60 մմ օգտագործելի երկարություն բռնակից դուրս, իսկ բազուկի տրամագիծը պետք է լիներ բավարար չափով նեղ՝ խոռոչի պատերից առանց շփման անցնելու համար։ Դա այն տեսակի սպեցիֆիկացիաներն են, որոնք հիմնարարորեն տարբերակում են հարմարեցված մուրճի լուծումները ստանդարտ կատալոգում հասանելի ցանկացած ապրանքից։
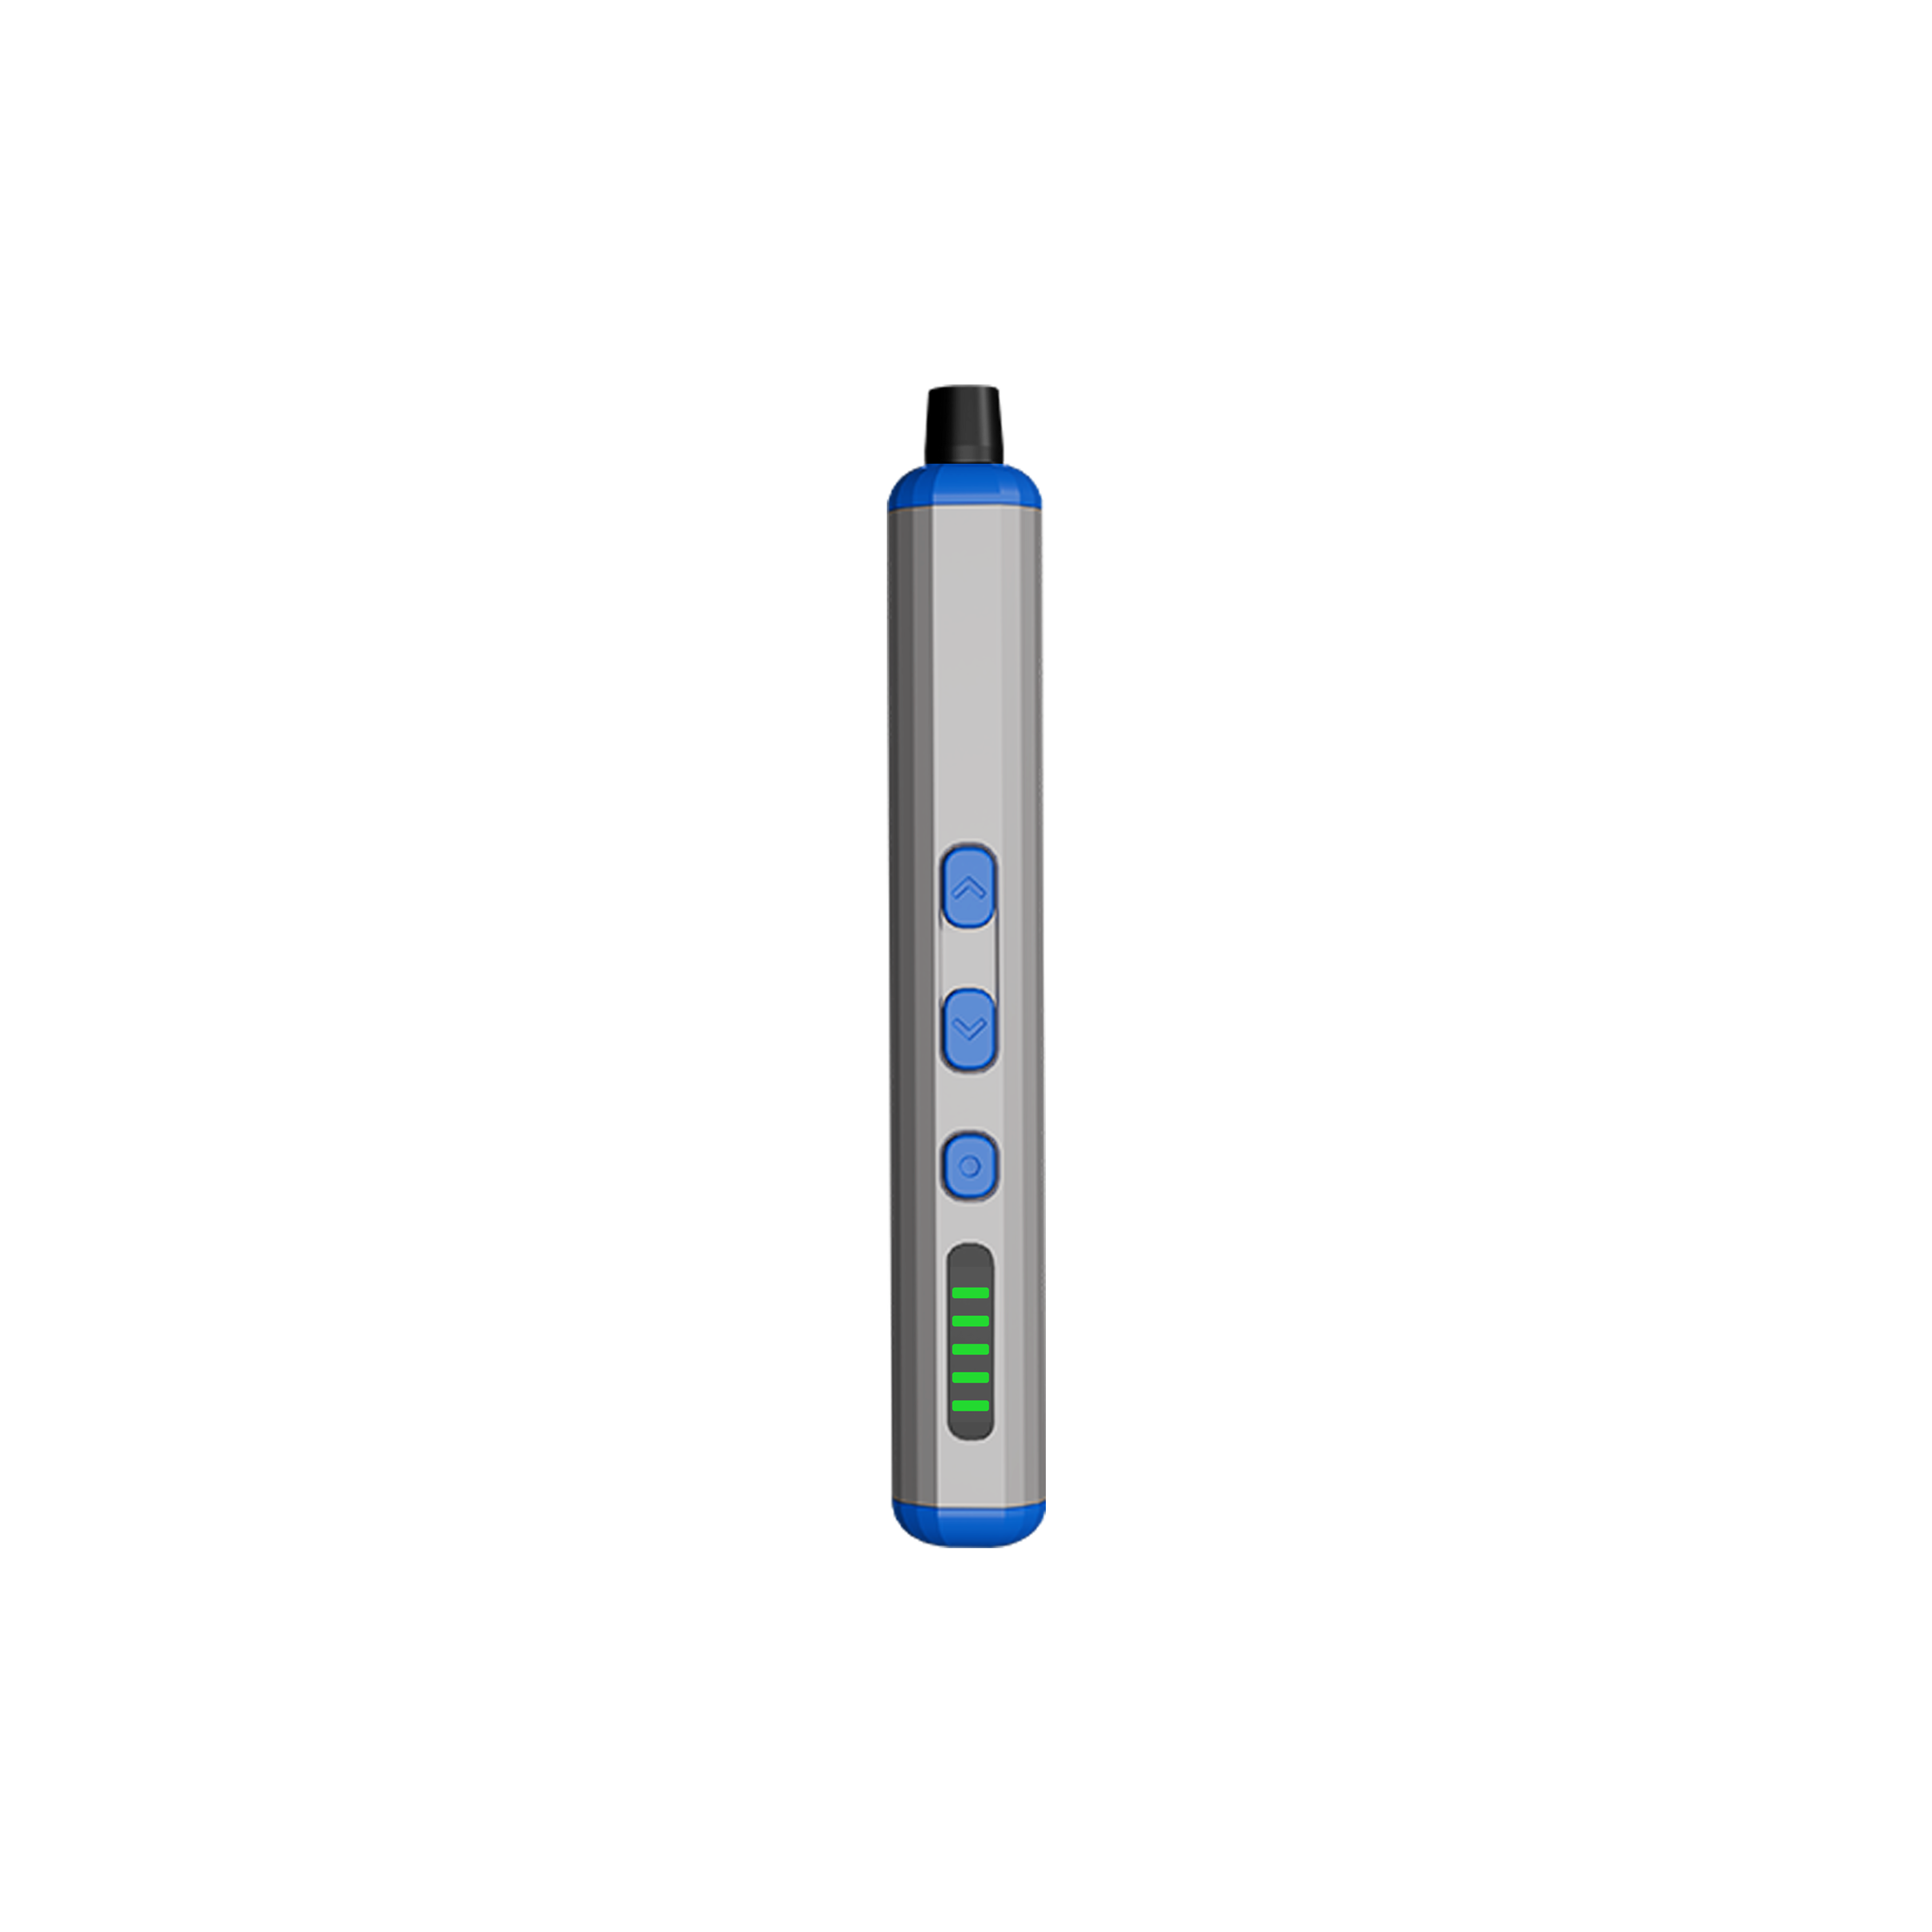
Պտտվող ծակի պահանջը առանցքային էր օպերատորների հետ վարվելու ժամանակ ստացված հետադարձ կապից: Բարձր կրկնությամբ հավաքման գործողությունների ժամանակ բռնակի վերևում ազատ պտտվող ծակը թույլ է տալիս օպերատորին ցուցա finger-ով մշտական ներքև ուղղված ճնշում կիրառել, մինչդեռ մյուս մատներով պտտում է բռնակը: Սա զգալիորեն նվազեցնում է ափի հոգնածությունը ամբողջ շիֆտի ընթացքում և բարելավում է պտտման մոմենտի համասեռությունը, քանի որ օպերատորը չի մերժում գործիքի պտտումը: Այս էրգոնոմիկ առանձնահատկությունը ներառող հատուկ սcrewdriver-ները նախատեսված են հենց արտադրական միջավայրերի համար, այլ ոչ թե պատահական օգտագործման համար:
Մագնիսային ծայրի ուժը՝ որպես կրիտիկական փոփոխական
Սպեցիֆիկացիայում տեխնիկական առումով ամենաբարդ պահանջներից մեկը մագնիսային ծայրի ուժն էր: Մոնտաժի ընթացքում օգտագործվող M1.2 մետաղալարերը բավարար չափով թեթև էին, որպեսզի ստանդարտ մագնիսային ծայրը հավաստի պահի դրանք տեղադրման ընթացքում: Այնուամենայնիվ, ՊԿՊ-ի մոնտաժները ներառում էին մի շարք մագնիսական դաշտերի նկատմամբ զգայուն բաղադրիչներ, իսկ սպեցիֆիկացիան պահանջում էր, որ մագնիսական դաշտը սահմանափակվի միայն ծայրի գոտու շուրջը՝ նվազագույն մակարդակով ձգվելով երկայնքով գործիքի բազուկը: Սա մի պահանջ է, որը իրականում կարող են բավարարել միայն հատուկ մշակված մեքենայացված մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձավոր մերձ...... գործիքի մագնիսական շղթայի հատուկ ճարտարապետական մշակման անհրաժեշտությունը, այլ ոչ թե պարզապես մագնիսացված ծայրի ավելացումը:
Այս նախագծի համար նշանակված մատակարարը կարողացել է դաշտի քարտեզագրման չափումների միջոցով ցույց տալ, որ իր հարմարեցված պտտիչների լուծումները հասել են անհրաժեշտ ծայրային մագնիսային պրոֆիլին: Ծայրից 10 մմ հեռավորության վրա դաշտի ուժը մնացել է մեխանիկական սարքավորման վրա տեղադրված զգայուն բաղադրիչների համար անվտանգ սահմանի ներսում: Այս մակարդակի տեխնիկական ճշգրտությունը հնարավոր է միայն այն դեպքում, երբ գործիքը մշակվում է սահմանված կիրառման պահանջներին համապատասխան, այլ ոչ թե արտադրվում ընդհանուր նպատակների համար ստանդարտի համաձայն:
Մագնիսային ծայրի աշխատանքային ցուցանիշները նույնպես ուղղակիորեն ազդում են վերամշակման տոկոսի վրա: Երբ մեկ պտուտակը հավաստի պահվում է ծայրի վրա դրա տեղադրման ժամանակ, օպերատորը կարող է այն ճիշտ ուղղությամբ մեկ հարթ շարժմամբ տեղադրել խորշավորված խոռոչի մեջ: Երբ մագնիսային պահումը անկայուն է, պտուտակը շարժվում է տեղադրման ընթացքում, ինչը պահանջում է նրա վերադասավորում և մեծացնում է մետաղալարի սխալ միացման (cross-threading) կամ պտուտակի սահելու (cam-out) հավանականությունը: Հետևաբար, հարմարեցված պտուտակահանների լուծումներում մագնիսային սպեցիֆիկացիան ուղղակիորեն կապված էր այն հիմնական որակի ցուցանիշի հետ, որի բարելավումը ձեռնարկում էր արտադրամասը:
Իրականացում՝ Սարքավորումների գծում հարմարեցված պտուտակահանների լուծումների տեղադրում
Փորձարկում փոքր մասշտաբով և օպերատորների վավերացում
Լրիվ շահագործմանը անցնելուց առաջ ձեռնարկությունը երեք ազդված հավաքման կայաններից մեկում իրականացրեց կառուցվածքավորված չորսշաբաթյա փորձարկում: Փորձարկման ընթացքում օգտագործվեցին նոր հարմարեցված պտտիչների լուծումների հավաքածուն և արդեն գոյություն ունեցող ստանդարտ գործիքները՝ օպերատորների վերահսկվող գրաֆիկով այդ երկու տեսակի գործիքների միջև այլընտրանքային աշխատանքի ռեժիմով: Որակի ստուգողները գրանցեցին ամրացման միջոցների ճիշտ միացման հաճախականությունը, պտտիչի անհաջող աշխատանքի դեպքերը (cam-out), վերամշակման ակտիվացման պատճառները և օպերատորների կողմից հաղորդված հարմարավետության գնահատականները երկու տեսակի գործիքների համար: Տվյալների հավաքման պրոտոկոլը մշակվել էր այնպես, որ չորսշաբաթյա ժամկետում ստացվեն վիճակագրականորեն նշանակալի արդյունքներ:
Փորձարկման արդյունքները անհարցելի էին։ Հատուկ ստեղծված պտտվող բանալիների լուծումներ օգտագործող կայանում կամ-աութի (cam-out) մակարդակը կազմել է 0,3 %, իսկ ստանդարտ գործիքներ օգտագործող կայանում՝ 6,1 %: Կրկնակի մշակման առիթները փորձարկման կայանում նվազել են 71 %-ով։ Օպերատորների հարմարավետության գնահատականները նկատելիորեն բարելավվել են, իսկ յուրաքանչյուր շիֆտի երկրորդ կեսում արմունկի հոգնածության գնահատականներում նկատվել է հատկապես մեծ բարելավում։ Այս արդյունքները տվել են ինժեներական և որակի թիմերին համոզվածություն՝ առանց հետագա արգելակման անցնելու ամբողջ գծի տեղադրմանը։
Նոր՝ հատուկ ստեղծված պտտվող բանալիների լուծումների համար օպերատորների վերապատրաստումը յուրաքանչյուր կայանում պահանջել է երկու ժամից պակաս ժամանակ։ Էրգոնոմիկ բարելավումները ինտուիտիվ էին. օպերատորները բնականաբար ընդունել են ճիշտ բռնակման դիրքը, քանի որ գործիքի պտտվող ծածկոցը և բռնակի երկրաչափությունը նրանց ուղղորդել են դեպի դա։ Սա կարևոր գործնական կետ է. լավ նախագծված հատուկ ստեղծված պտտվող բանալիների լուծումները նվազեցնում են վերապատրաստման ծանրաբեռնվածությունը, այլ ոչ թե մեծացնում, քանի որ գործիքի նախագիծը ներառում է ճիշտ տեխնիկան։
Լրիվ տեղադրում և գործընթացի ինտեգրում
Բոլոր երեք ազդված հավաքման կայաններում լրիվ տեղադրումը ավարտվել է փորձարկման ավարտից հետո երկու շաբաթվա ընթացքում: Արտադրամասը ստանդարտացրել է հարմարեցված պտտիչների լուծումները՝ որպես միակ հաստատված գործիք M1.2 և M1.6 ամրացման կետերում, իսկ ստանդարտ գործիքները ամբողջովին հեռացվել են այդ կայաններից՝ օպերատորների վերադարձի կանխարգելման համար: Գործիքների պահպանման համակարգը վերանախագծվել է՝ ներառելով հատուկ պահարաններ, որոնք հարմարեցված պտտիչների լուծումները պահում են օգտագործման վայրում՝ առանց օպերատորների ձեռքը երկարելու կամ վերադասավորվելու անհրաժեշտության:
Գործընթացի փաստաթղթերը թարմացվել են՝ նշելով կոնկրետ հարմարեցված պտտիչների լուծումները մասերի համարներով, իսկ աշխատանքային ցուցումների քարտերում ներառված են ճիշտ բռնածության տեխնիկայի լուսանկարներ: Այս փաստաթղթերի քայլը հաճախ անտեսվում է, սակայն այն անհրաժեշտ է գործիքավորման բարելավման շնորհիվ ձեռք բերված ձեռքբերումները պահպանելու համար: Երբ օպերատորները փոխում են շիֆտերը կամ նոր օպերատորներ են միանում թիմին, աշխատանքային ցուցումները երաշխավորում են, որ ճիշտ գործիքը և տեխնիկան համապատասխանաբար կօգտագործվեն:
Ծառայավարման կենտրոնը նաև սահմանել է հատուկ ստեղծված բուռնիկների ստուգման և փոխարինման գրաֆիկ՝ հիմնված մատակարարի կողմից առաջարկված ծառայության ժամկետի վրա՝ հաշվի առնելով ծառայավարման կենտրոնի հատուկ օգտագործման ինտենսիվությունը: Գագաթի մաշվածությունը ճանաչվել է որպես հիմնական մաշվելու ձև, և յուրաքանչյուր շիֆտի սկզբում իրականացվում է պարզ տեսողական ստուգման պրոտոկոլ: Այս կանխարգելիչ պահպանման մոտեցումը ապահովում է, որ հատուկ ստեղծված բուռնիկների արդյունավետության առավելությունները պահպանվեն ժամանակի ընթացքում, այլ ոչ թե աստիճանաբար վատանան գործիքների մաշվելու հետևանքով:
Չափված արդյունքներ. Ինչ ցույց տվեցին տվյալները երեք ամիս անց
Որակի ցուցանիշներ և վերամշակման մակարդակի նվազեցում
Հարմարեցված պտտիչների լուծումների ամբողջական ներդրումից երեք ամիս անց ձեռնարկությունը կատարեց պաշտոնական հետներդրման վերլուծություն: Ազդված հավաքման գծում վերամշակման մակարդակը նվազել էր 8,0%-ից մինչև 1,1%՝ 86%-ով: Կամ-աուտ (cam-out) դեպքերը արդյունավետ վերացվել էին որպես հսկվող սխալի կատեգորիա, քանի որ դրանք այնքան հազվադեպ էին տեղի ունենում, որ այլևս չէին ներառվում տասնյակ ամենատարածված սխալների ցանկում: Պատվաստված պտտիչների պատճառով վնասված ՊԽՆ մակերեսների պատճառով առաջացած մետաղական մասերի վերամշակման դեպքերը վերջնական վեց շաբաթվա ընթացքում նվազել էին զրոյի:
Որակի բարելավումը ուղղակիորեն արտահայտվել է արտադրողականության աճով: Քանի որ վերամշակման և կրկնակի ստուգման վրա ծախսվող ժամանակը նվազել էր, ազդված երեք կայանները միասին վերականգնել էին նախկինում կորցրած արտադրողական ժամանակի մոտավորապես 28%-ը: Այս արտադրողականության վերականգնումը հնարավորություն տվեց ձեռնարկության հասնել իր արտադրական նպատակներին՝ առանց աշխատակազմի թվաքանակի ավելացման կամ աշխատաժամերի երկարացման, որոնք երկուսն էլ նախկինում քննարկման ենթակա էին, մինչև հարմարեցված պտտիչների լուծումների ներդրումը:
Իրականացմանը հետևող վերլուծությունը ներառել է նաև օպերատորների կողմից հաղորդված հոգնածության և էրգոնոմիկ հարմարավետության վերաբերյալ տվյալներ: Ազդված աշխատատեղերում ստացված ափի հոգնածության բողոքները նվազել են 64%-ով համեմատած իրականացման նախնական հիմքի հետ: Այս բարելավումը ունի նշանակություն ոչ միայն անմիջական որակի ցուցանիշների համար՝ նվազած օպերատորական հոգնածությունը կապված է բոլոր խնդիրների սխալների ցածր մակարդակի հետ, ոչ միայն միացման մասնակիցների հետ, այլև նպաստում է աշխատավորների երկարաժամկետ պահպանմանը և բարելավում նրանց բարեկեցությունը:
Վերադարձը ներդրումից և բիզնես-դեպքի վավերացումը
Հարմարեցված պտտիչների լուծումներում կատարված ընդհանուր ներդրումը, ներառյալ փորձարկման փուլը, լիարժեք տեղադրումը, գործիքների պահման վայրերի փոփոխությունները և փաստաթղթերի թարմացումները, վերականգնվել է լիարժեք տեղադրման առաջին վեց շաբաթվա ընթացքում՝ միայն վերամշակման աշխատանքների խնայողությունների հիման վրա: Երբ հաշվարկի մեջ ներառվել է մետաղական մասերի վերամշակման արժեքի խնայողությունը, վերադարձի ժամանակահատվածը կրճատվել է չորս շաբաթից պակաս: Գործիքների ներդրման տարեկան վերադարձը, հաշվարկված պահպանողական մոտեցմամբ, գերազանցել է 900%-ը:
Այս թվերը չեն ներկայացվում այն ենթադրությամբ, որ յուրաքանչյուր հարմարեցված պտտիչ գործիքների լուծման իրականացում կտա նույն արդյունքները: Ներդրումների վերադարձը շատ է կախված սկզբնական խնդրի ծանրության աստիճանից, արտադրության ծավալից և տվյալ արտադրամասի ծախսերի կառուցվածքից: Այս թվերը ցույց են տալիս, որ երբ գործիքի և կիրառման միջև անհամապատասխանությունը կարևոր է, իսկ արտադրության ծավալը՝ նշանակալի, հարմարեցված պտտիչ գործիքների լուծումները կարող են տալ ֆինանսական եկամուտ, որը գերազանցում է դրանց արժեքը զգալի չափով:
Արտադրամասի ինժեներական տնօրենը իրականացման հետևանքները ամփոփել է հետին գնահատման փաստաթղթում՝ առանց շեղումների նշելով. «Հարմարեցված պտտիչ գործիքների լուծումների արժեքը աննշան է նրանց բացակայության արժեքի համեմատ»: Այս մոտեցումը ամփոփում է այն հիմնարար բիզնես-տրամաբանությունը, որը պետք է ղեկավարի ցանկացած արտադրամաս, երբ այն գնահատում է՝ արդյոք պետք է ներդրում կատարի հարմարեցված պտտիչ գործիքների լուծումներում որոշակի կիրառման մասին խնդրի լուծման համար:
Քաղված դասեր և ուղեցույցներ նմանատիպ կիրառումների համար
Երբ ստանդարտ գործիքները այլևս չեն բավարարում
Այստեղ նկարագրված դեպքի վերլուծությունը եզակի չէ: Էլեկտրոնային սարքավորումների հավաքման, բժշկական սարքերի արտադրության, օդագնացության բնագավառի բաղադրիչների արտադրության և ճշգրիտ մեխանիկական հավաքման ընթացքում նույն օրինակը կրկնվում է. արտադրական գծի համար անհրաժեշտ են բավականին հստակ պտտվող մասեր (ֆաստեներ), սակայն այն սպասարկվում է ընդհանուր նշանակության համար նախատեսված գործիքներով, իսկ այդ անհամապատասխանությունը հանգեցնում է որակի խնդիրների, արտադրողականության կորստի և օպերատորների վրա գերլարվածության, որոնք համակուպ առաջացնում են կարևոր ծախսեր: Երբ կիրառումը դուրս է եկել ստանդարտ գործիքների հավաստված հնարավորությունների սահմաններից, ապա հարմարեցված մուրճ-պտտվող գործիքների լուծումները համապատասխան պատասխանն են:
Ստանդարտ գործիքների այլևս բավարար չլինելու մասին ցուցանիշը սովորաբար առաջին հերթին երևում է որակի վերաբերյալ տվյալներում, իսկ ապա՝ ծախսերի վերաբերյալ տվյալներում: Կամ-աութի (cam-out) մակարդակի բարձրացումը, վերամշակման հաճախականության աճը և օպերատորների գործիքների օգտագործման վերաբերյալ բողոքները վաղ ցուցանիշներ են նրա մասին, որ գործիքի և կիրառման համատեղելիությունը վատացել է կամ երբեք չի եղել բավարար: Ինժեներական թիմերը, որոնք այս ցուցանիշներին արագ են արձագանքում՝ գնահատելով հատուկ ստեղծված մուրճիկների լուծումները մինչև ծախսերի վրա ազդեցությունը ծանր չդառնա, ավելի լավ արդյունքներ են ստանում, քան այն թիմերը, որոնք սպասում են ֆինանսական ճգնաժամի, որպեսզի գործողություններ իրականացնեն:
Այս դեպքի ուսումնասիրության մեջ նկարագրված սպեցիֆիկացիայի մշակման գործընթացը՝ մատակարարների հետ համագործակցելուց առաջ արտադրական սահմանափակումները վերափոխել ձևական գործիքների պահանջների, այն մոտեցում է, որը կարող է ընդունել ցանկացած արտադրամաս: Դա զրույցը փոխում է «Ի՞նչ գործիքներ եք առաջարկում»-ից դեպի «Ահա թե ինչ է պահանջում մեր կիրառումը», որն իրականում ճիշտ սկզբնակետն է հարմարեցված պտտելու գործիքների լուծումների մատակարարման համար, որոնք իրականում կլուծեն խնդիրը, այլ ոչ թե միայն մոտավորապես կլուծեն այն:
Մոտեցման մասշտաբավորումը բազմաթիվ կիրառումների վրա
Սկզբնական տեղադրման հաջողությունից հետո արտադրամասը նույն գործիք-կիրառման չհամապատասխանության օրինակներով նույնպես նույնացրեց երեք լրացուցիչ հավաքման կայաններ: Ինժեներական թիմը յուրաքանչյուր կայանի համար կիրառեց նույն սպեցիֆիկացիայի մշակման և փորձարկման մեթոդաբանությունը՝ յուրաքանչյուր կիրառման հատուկ պահանջներին համապատասխանող հարմարեցված մուրճի լուծումներ մատակարարելով: Բոլոր չորս կայաններում հավաքական որակի և արտադրողականության բարելավումները նշանակալի ներդրում են կատարել արտադրամասի տարեկան շահագործման ցուցանիշների հասնելու գործում:
Այս մասշտաբավորման փորձը հաստատեց մեկ կարևոր սկզբունք՝ հարմարեցված պտտիչների լուծումները չեն հանդիսանում մեկական խնդրի համար մեկական լուծում։ Դրանք ներկայացնում են մեկ գործիքավորման փիլիսոփայություն, որը նախընտրում է կիրառման համապատասխանությունը կատալոգային հարմարավետության փոխարեն։ Այն արտադրամասերը, որոնք համակարգային կերպով ընդունում են այս փիլիսոփայությունը՝ գործիք-կիրառման համապատասխանությունը վերանայելով իրենց շարունակական բարելավման գործընթացի մաս կազմելով, ժամանակի ընթացքում ստանում են աճող որակի և արդյունավետության բարելավումներ, այլ ոչ թե խնդիրներին ռեակտիվ կերպով մոտենալով։
Հարմարեցված պտտիչների լուծումների համար մանրամասն սպեցիֆիկացիաների մշակման մեջ ներդրված միջոցները նաև ամրապնդում են հաստատության ինստիտուցիոնալ գիտելիքները։ Յուրաքանչյուր սպեցիֆիկացիայի փաստաթուղթը դառնում է ապագայի գործիքավորման որոշումների, նոր ինժեներների ներգրավման և մատակարարների հետ հաղորդակցության համար հղումային փաստաթուղթ։ Ժամանակի ընթացքում արտադրամասը ստեղծում է գործիքավորման գրադարան, որը արտացոլում է իր իրական արտադրական պահանջները, այլ ոչ թե ստանդարտ կատալոգային առաջարկների ընդհանուր նպատակային ենթադրությունները։
Հաճախադեպ տրվող հարցեր
Ինչն է առանձնացնում հարմարեցված պտտիչների լուծումները ստանդարտ ճշգրտության պտտիչներից:
Հարմարեցված պտտիչների լուծումները մշակված են՝ հաշվի առնելով սահմանված կիրառման հատուկ երկրաչափական, էրգոնոմիկ և ֆունկցիոնալ պահանջները: Ստանդարտ ճշգրտության պտտիչները մշակված են բազմաթիվ կիրառումների համար ընդհանուր օգտագործման համար: Այդ տարբերությունը դառնում է կարևոր, երբ կիրառումը ներառում է խիստ թույլատրելի շեղումներ, անսովոր մուտք ունեցող երկրաչափություն, հատուկ մագնիսական պահանջներ կամ բարձր կրկնության էրգոնոմիկ պահանջներ, որոնք ստանդարտ գործիքները հուսալիորեն չեն կարողանում բավարարել: Հարմարեցված պտտիչների լուծումները լրացնում են ստանդարտ գործիքի հնարավորությունների և կիրառման իրական պահանջների միջև եղած բացը:
Ինչպե՞ս կարող եմ հասկանալ, որ իմ հավաքման գիծը կարիք ունի հարմարեցված պտտիչների լուծումների:
Ամենահստացված ցուցանիշներն են՝ բարձրացած կամ-աութի (cam-out) դեպքերի քանակը, վերամշակման հաճախականության աճը, գործիքի սպասարկման հետ կապված օպերատորների մետաղալարային հոգնածության բողոքները և արագացված միացման անհամապատասխանությանը վերաբերող որակի թերությունները: Եթե ձեր որակի տվյալները ցույց են տալիս արագացված միացման հետ կապված թերությունների կայուն օրինակելի նմուշ, որը չի արձագանքել օպերատորների վերապատրաստման կամ գործընթացի ճշգրտումներին, ապա հիմնական պատճառը, ամենայն հավանականությամբ, գործիքի և կիրառման միջև անհամապատասխանությունն է: Առաջարկվում է սկսել գնահատումը՝ ձեր արագացված միացման սահմանափակումների և ընթացիկ գործիքի երկրաչափության համեմատության պաշտոնական վերլուծությունից՝ որպեսզի որոշվի, թե արդյոք հարմարեցված մուրճի լուծումները համապատասխան են:
Ի՞նչ սահմանափակումներ պետք է սահմանեմ հարմարեցված մուրճի լուծումներ ձեռք բերելուց առաջ:
Առնվազն ձեր սպեցիֆիկացիան պետք է ընդգրկի ծայրի երկրաչափությունն ու չափի համապատասխանության սահմանային շեղումները, բռնակի երկարությունն ու տրամագիծը, բռնակի էրգոնոմիկ դիզայնը և բռնման նյութը, մագնիսային ծայրի ուժը և մագնիսական դաշտի պրոֆիլը (եթե կիրառելի է), ինչպես նաև պտտվող ծածկապատի կամ պտտման մոմենտի սահմանափակման պահանջները: Յուրաքանչյուր սպեցիֆիկացիա պետք է ստացվի ձեր կիրառման չափված սահմանափակումներից՝ մետաղալարի չափը, խոռոչի երկրաչափությունը, օպերատորի դիրքը և արտադրության ծավալը, այլ ոչ թե ընդհանուր նախընտրություններից: Լավ սահմանված սպեցիֆիկացիան ապահովում է, որ ձեր ձեռք բերած հատուկ ստեղծված մուրճ-պտտիչների լուծումները ճիշտ են մշակված ձեր հատուկ խնդիրը լուծելու համար, այլ ոչ թե մոտավոր լուծում են ապահովում:
Որքա՞ն ժամանակ է սովորաբար անցնում արդյունքների ստացման համար հատուկ ստեղծված մուրճ-պտտիչների լուծումների տեղադրումից հետո:
Այստեղ նկարագրված դեպքի ուսումնասիրության մեջ որակի չափելի բարելավումներ հստակ երևեցին փորձարկման առաջին շաբաթվա ընթացքում: Ազդեցության լրիվ քանակական գնահատման համար անհրաժեշտ էր երեք ամսվա կառուցվածքավորված վերանայման ժամանակահատված՝ բոլոր շիֆտերում և օպերատորների մոտ վիճարկելի վիճակագրական տվյալներ հավաքելու համար: Ընդհանուր առմամբ, հարմարեցված պտտիչների լուծումների որակային առավելությունները անմիջապես երևում են, քանի որ դրանք ուղղակիորեն վերացնում են սխալների օրինակի արմատային պատճառը: Ֆինանսական ներդրումների վերադարձը սովորաբար հաշվարկելի է լիարժեք ներդրման առաջին մեկից երկու ամսվա ընթացքում՝ կախված արտադրական ծավալից և սկզբնական խնդրի ծանրությունից:
Բովանդակության ցուցակ
- Արտադրական խնդիրը. Ինչն էր սխալ ընթանում և ինչու
- Հատուկ պտուտակահանների լուծումների համար պահանջների սահմանում
- Իրականացում՝ Սարքավորումների գծում հարմարեցված պտուտակահանների լուծումների տեղադրում
- Չափված արդյունքներ. Ինչ ցույց տվեցին տվյալները երեք ամիս անց
- Քաղված դասեր և ուղեցույցներ նմանատիպ կիրառումների համար
-
Հաճախադեպ տրվող հարցեր
- Ինչն է առանձնացնում հարմարեցված պտտիչների լուծումները ստանդարտ ճշգրտության պտտիչներից:
- Ինչպե՞ս կարող եմ հասկանալ, որ իմ հավաքման գիծը կարիք ունի հարմարեցված պտտիչների լուծումների:
- Ի՞նչ սահմանափակումներ պետք է սահմանեմ հարմարեցված մուրճի լուծումներ ձեռք բերելուց առաջ:
- Որքա՞ն ժամանակ է սովորաբար անցնում արդյունքների ստացման համար հատուկ ստեղծված մուրճ-պտտիչների լուծումների տեղադրումից հետո: